


TGV钻孔是玻璃基板封装中最容易被低估的工序。它的精度决定了后续所有互连工序的可行性上限——孔径偏差意味着种子层覆盖不均,孔壁粗糙意味着电镀填充出现空洞,深径比不足意味着玻璃基板的可用厚度受限。对于半导体封装企业而言,选择TGV钻孔方案的本质,是选择一套能够与后续金属化工艺兼容的钻孔质量标准。
一、技术路径:为什么是改性蚀刻,而不是直接烧蚀
TGV钻孔的主流技术路径有两条。直接激光烧蚀以高能量激光瞬间气化玻璃,工艺链路短,但热效应在孔壁产生微裂纹和重铸层。这些缺陷在钻孔完成后不一定立即显现,却可能在后续PVD高温工序中扩展为基板开裂。
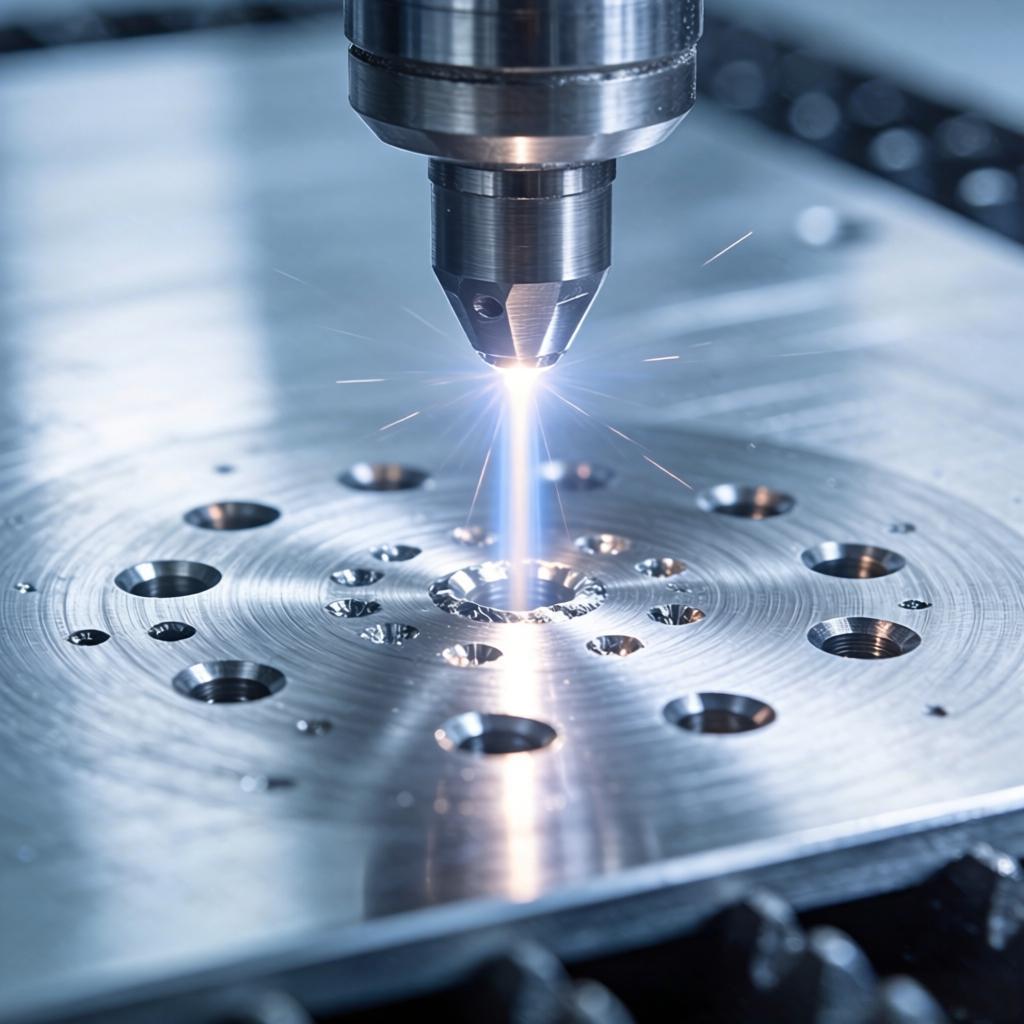
家家用激光采用的激光诱导改性蚀刻路线从原理上改变了这一逻辑。超快激光在玻璃内部沿预设路径进行选择性改性——脉冲宽度在10⁻¹³秒量级,能量注入时间远短于热扩散时间,改性区域被严格限定在焦点体积内。这一阶段不做材料去除,没有碎屑,没有机械应力,玻璃基板的原始平整度和光学性能完整保留。随后,改性区域在特定蚀刻液中的溶解速率远高于未改性区域,蚀刻液沿激光定义的路径精确释放通孔结构。
两条路径的本质差异在于:直接烧蚀是“用热量把玻璃烧掉”,改性蚀刻是“用激光在玻璃里做标记,让化学来完成剩下的工作”。前者的质量风险由激光参数独立承担,后者的质量控制分散在改性和蚀刻两个环节——但对玻璃材料本身的热损伤从原理上被消除了。
二、核心参数的实际意义
家家用激光TGV钻孔方案的三项核心参数——20μm孔径、50:1深径比、Ra<0.2μm孔壁粗糙度——各自对应着封装工序中的具体约束。
20μm孔径决定了玻璃基板上可排布的互连通道密度。对于射频前端模组中需要高密度垂直互连的玻璃转接板而言,孔径每缩小5μm,单位面积内的I/O数量就有可观提升。在1mm厚玻璃上实现20μm贯穿孔,意味着玻璃基板可以在保持机械强度的前提下承载更高密度的互连阵列。
50:1深径比意味着1mm厚玻璃基板上的通孔加工不再是“薄片专利”。传统激光烧蚀在深径比超过20:1后,孔底能量密度急剧衰减,难以稳定贯穿。改性蚀刻路线不受这一问题约束——激光改性沿深度方向逐层完成,蚀刻液从改性区域的两端同时作用,深径比的上限由改性精度和蚀刻选择性共同决定。
Ra<0.2μm的孔壁粗糙度对应的是金属化填充的第一步——种子层沉积。PVD工艺在粗糙表面上的台阶覆盖率随粗糙度上升而下降。Ra控制在亚微米级别,使种子层能够在孔壁形成连续、均匀的导电底层,为后续电镀填充提供可靠界面。孔壁越光滑,电镀时铜离子在孔内的传输阻力越小,产生空洞的概率越低。
三、从工艺验证到批量加工:一条可追溯的交付路径
半导体封装企业引入一项新工艺时,最关心的不是参数表上的数字,而是“这些数字在我的产品上能不能复现”。
家家用激光的工艺打样流程围绕这一问题设计。客户提供玻璃样品和孔径/深径比要求后,工艺团队在实验室完成连续加工验证,输出包含孔径偏差分布、孔位精度一致性、孔壁粗糙度实测数据的参数报告。报告中的参数不是单孔最优值,而是连续加工条件下可稳定输出的典型值。
在批量加工阶段,CCD视觉定位系统在加工前自动识别玻璃基板的涨缩状态并完成位置补偿。对于510×515mm尺寸的面板,孔位精度控制在±3μm以内。玻璃基板在热处理或搬运环节产生的微小形变,由视觉系统在每批次加工前重新校准,而非依赖固定坐标。
四、明确的边界
改性蚀刻路线的质量控制分为两段。激光改性环节的工艺参数由家家用激光的设备方案提供,蚀刻环节的工艺窗口需要与客户共同验证——因为蚀刻液配方和温度控制策略与玻璃材料牌号直接相关。工艺打样实验室完成的是“改性参数+蚀刻参数”的联合优化,给出的是完整工艺链的可行性判断。后续PVD种子层沉积和电镀填充的适配,需要封装企业与金属化供应商协同验证。家家用激光提供的是“满足金属化前置条件的钻孔质量”,这一边界是清晰的。
对于正在评估TGV钻孔方案的封装企业而言,核心决策依据不是设备手册上的极限参数,而是“用自己的玻璃材料,打出来的孔能不能通过后续金属化”这一问题的答案。这个答案不在产品彩页上,在工艺打样实验室里。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼