
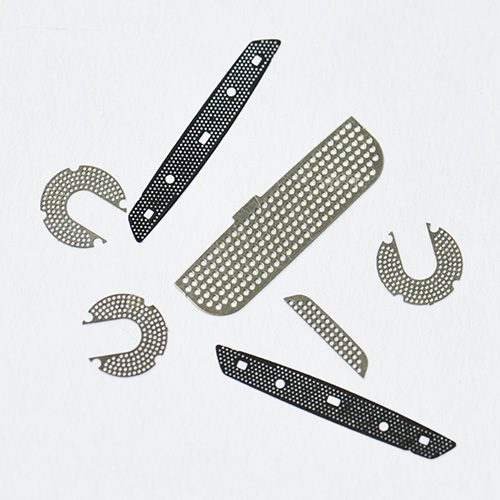
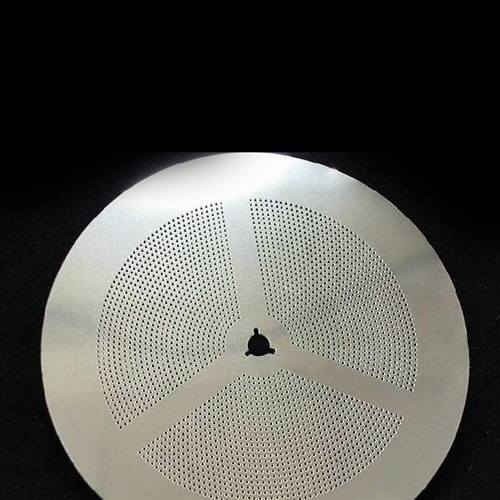


在模具制造行业,冷却水道设计的合理性直接决定了注塑成型周期的长短。随着产品结构的复杂化,异形顶针板、滑块、镶件上的冷却孔往往又细又深,甚至带有角度。传统的深孔钻加工,不仅钻头损耗大、加工速度慢,而且极易在交叉孔处产生难以去除的毛刺。
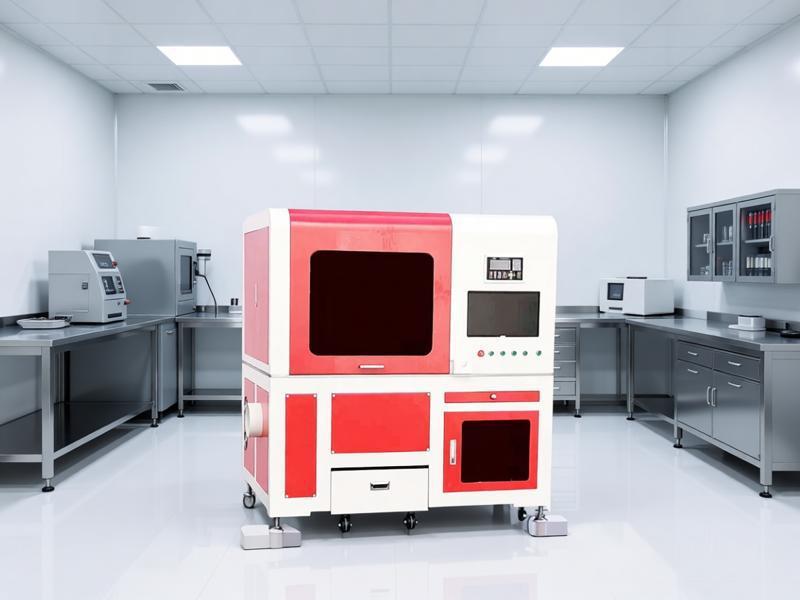
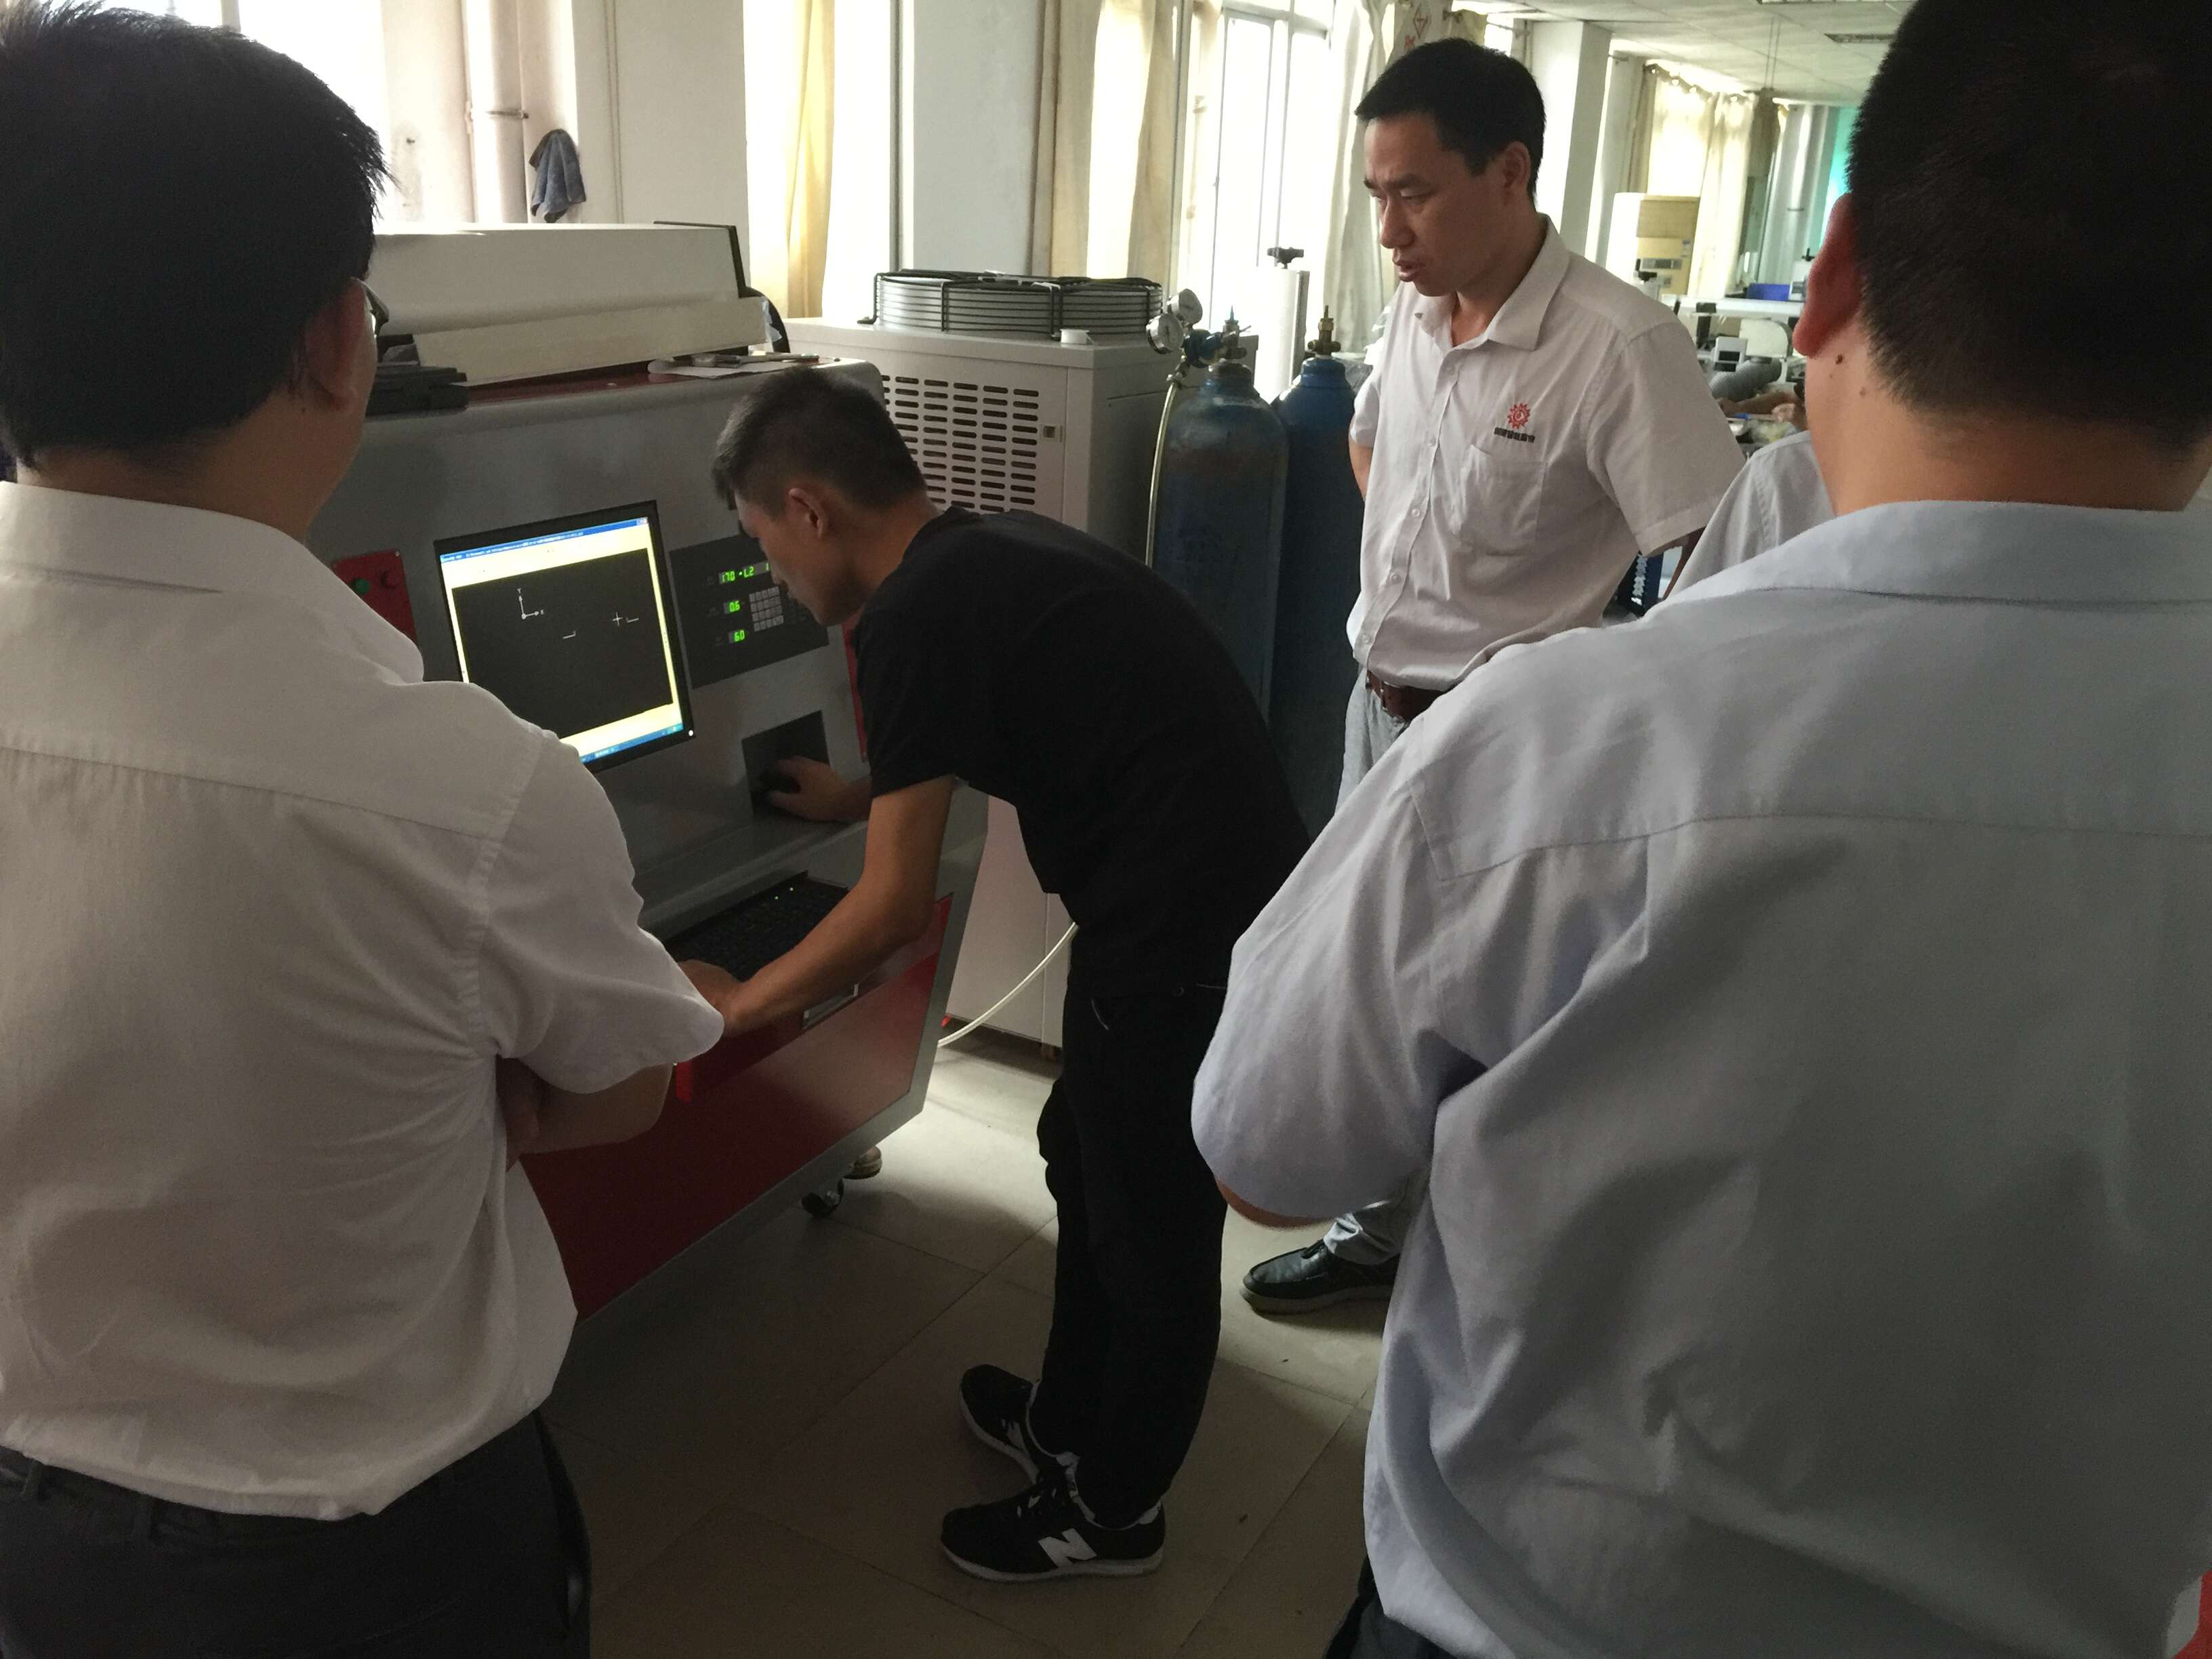
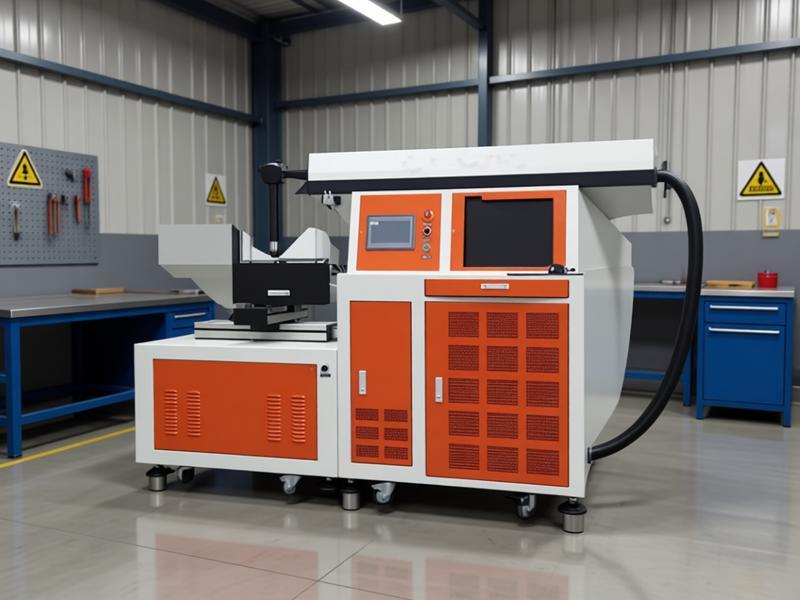
针对这一行业顽疾,深圳市家家用激光设备有限公司推出的飞秒激光模具钻孔解决方案,正在帮助模具企业实现技术升级。
一、传统加工的痛点
某大型模架厂在加工一套汽车保险杠模具时,需要在厚度为50mm的模板上加工多个直径为1mm的冷却水孔,深径比达到50:1。传统枪钻加工存在以下问题:
1、钻头偏摆:孔深后,钻头容易跑偏,导致孔位不精准,甚至穿透水路。
2、排屑困难:铁屑堵塞在孔内,划伤孔壁,增加水流阻力。
3、毛刺问题:出入口产生大量毛刺,需要人工抛光,耗时耗力。
二、飞秒激光的降维打击
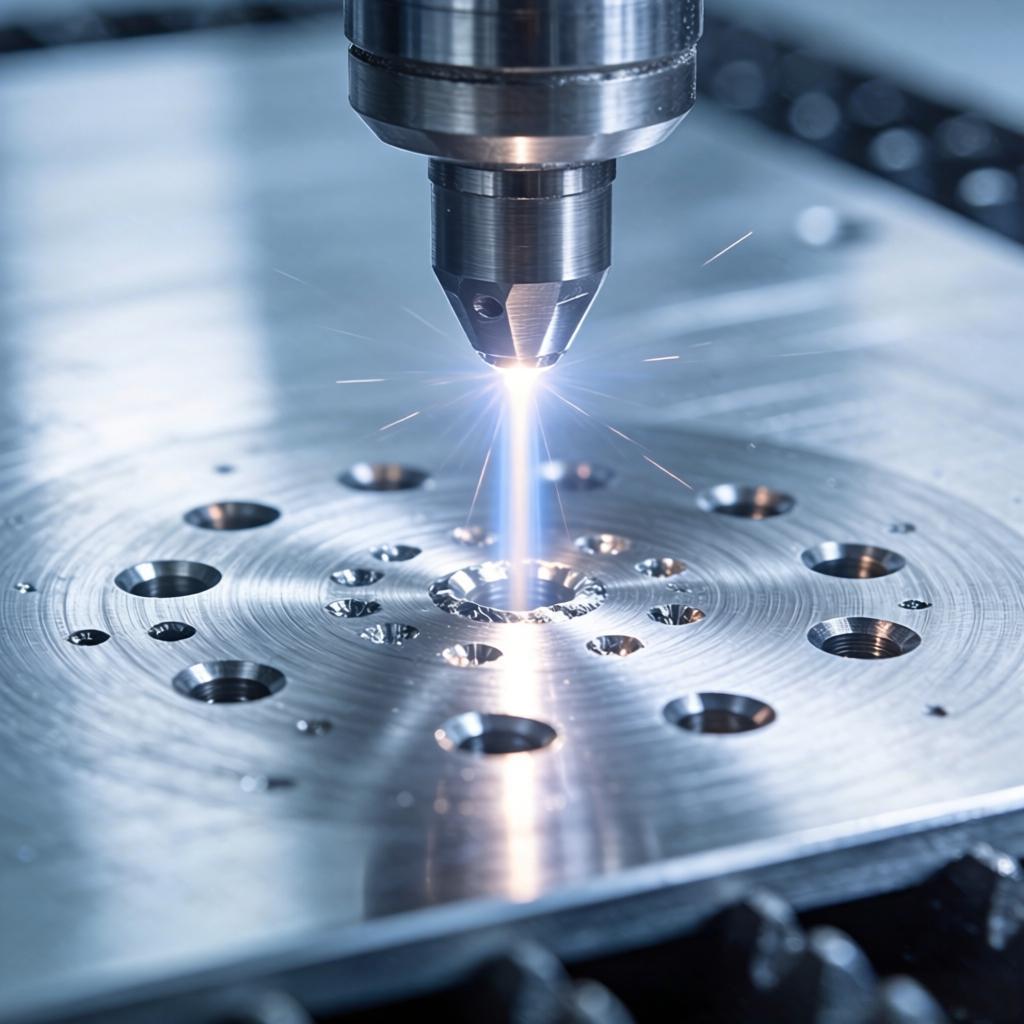
家家用激光引入的飞秒激光技术,具有超短脉冲和超高峰值功率的特性,直接作用于材料时几乎不产生热影响,通过“多光子吸收”实现材料的冷剥蚀。
1、极致的深径比
在针对H13模具钢的测试中,我们成功加工出直径0.3mm,深度6mm的微孔,深径比高达20:1,且孔轴线垂直度良好。这意味着,传统需要分两次对接钻的深孔,现在可以一次成型。
2、完美的孔壁质量
通过SEM电镜扫描观察,飞秒激光加工后的孔壁表面光滑,无重铸层,无微裂纹。粗糙度Ra<0.4μm,无需后续研磨抛光,可直接作为通气孔或过油孔使用。
3、任意角度,灵活加工
由于采用五轴联动控制系统,无论是斜孔、圆周孔还是曲面孔,只需编写好程序,激光头即可自动寻位加工。这在模仁的复杂排气系统加工中,优势尤为明显。
三、给模具企业的建议
虽然飞秒激光设备一次性投入较高,但对于承接高精密模具(如光学镜片模具、精密电子模具)的企业而言,它带来的良率提升和返工减少,通常半年内即可收回投资成本。
家家用激光不仅提供模具激光打孔机的销售,也承接各类模具钢的来料加工业务。如果您正在为某个深孔或异形孔头疼,欢迎联系家家用激光,我们用前沿技术为您排忧解难。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼