



在精密制造领域,当产品图纸上出现“孔径<0.3mm”或“深径比>10:1”的标注时,工艺工程师往往会面临一个抉择:是上传统微钻,还是引入激光设备?这两种技术看似都能打孔,但其原理、成本和适用场景却天差地别。
今天,深圳市家家用激光设备有限公司从技术角度为您剖析,帮助您做出更优选择。
一、原理之争:接触 vs 非接触
1、机械钻孔:依靠旋转的钻头与工件接触,通过切削力去除材料。其优点在于设备成熟、一次性投资低,适用于孔径较大(通常>0.5mm)、深度较浅的通孔加工,尤其在钢材等金属加工中应用广泛。
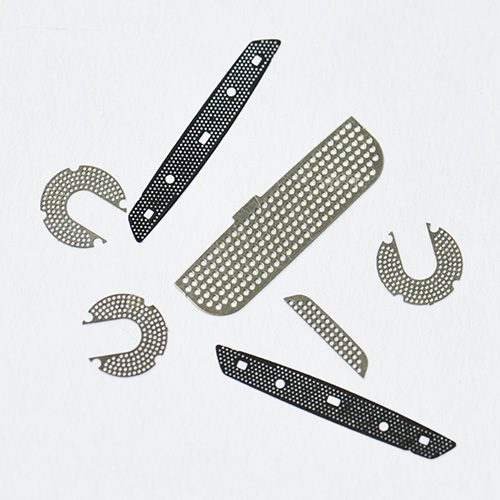
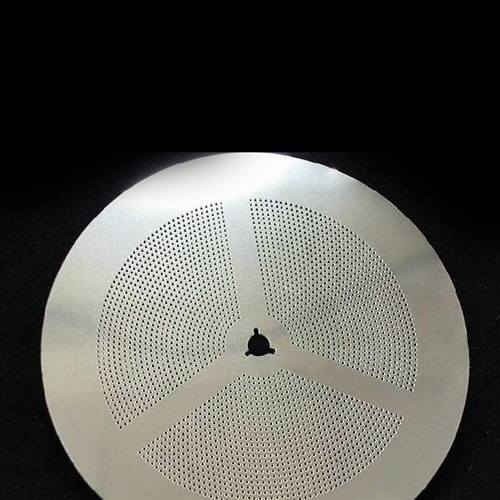
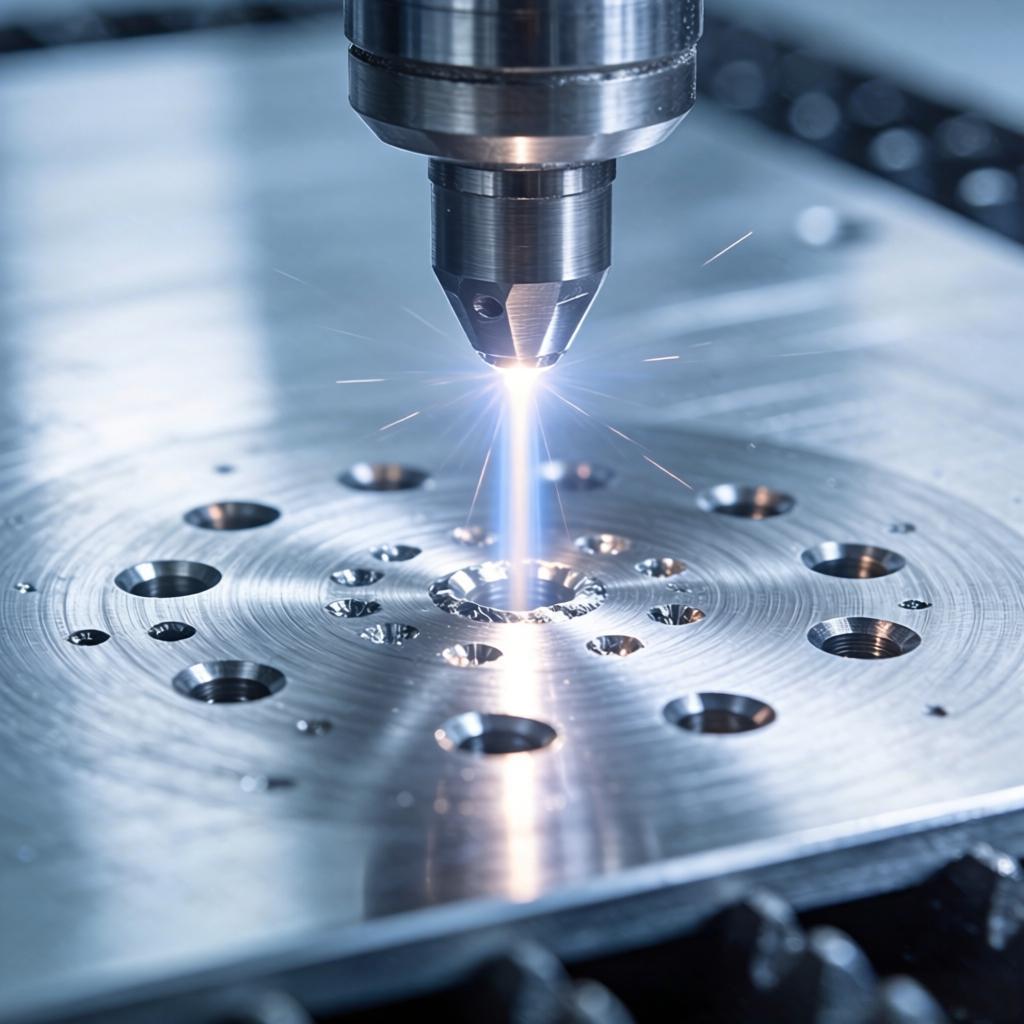
2、激光钻孔:通过高能激光束聚焦于材料表面,瞬间熔化或气化材料,属于非接触式加工。它没有刀具磨损,不受材料硬度限制,尤其擅长加工微孔(可达0.01mm)、深孔(深径比可达50:1)以及脆硬材料(如陶瓷、玻璃)。
二、当孔径小于0.1mm时,机械加工开始失效
微钻的直径越小,制造难度呈指数级上升。直径0.1mm的微型钻头,其芯厚极薄,极易折断,且切削速度受限,加工一个孔可能需数秒甚至更长。而激光加工同样大小的孔,仅需毫秒级时间,且无断刀风险。
1、案例对比:某医疗器械公司需在304不锈钢穿刺针上加工直径0.15mm的侧孔,壁厚0.2mm。
2、机械方案:钻头损耗大,平均每钻50个孔即需更换;孔口产生明显毛刺,需后续去毛刺工序;单孔综合成本约0.5元。
3、激光方案:紫外激光加工,无需耗材;孔口光滑无毛刺;单孔综合成本降至0.1元,效率提升3倍。
三、当材料是陶瓷、玻璃或复合材料时,激光是唯一选择
硬脆材料对机械加工极不友好:陶瓷会导致钻头急剧磨损,玻璃极易崩边,碳纤维复合材料则会出现分层和毛边。激光加工作为无接触、无应力的工艺,可以完美规避这些问题。
四、成本账:一次性投资 vs 长期运营
1、机械钻孔:设备便宜(几万到几十万),但刀具消耗大,适合大批量简单孔加工。
2、激光钻孔:设备较贵(几十万到几百万),但运营成本低(主要为电费和维护),适合高精度、高复杂度、多品种的柔性加工。
五、总结建议:
如果您的产品主要是普通金属材料,孔径>0.5mm,精度要求一般,机械钻孔仍具性价比。
如果您涉及微孔、深孔、硬脆材料或需要频繁换产,激光钻孔是必然趋势。
家家用激光提供从设备销售到代加工的全方位服务,无论您选择哪种方案,我们都愿为您提供专业的工艺咨询与打样验证。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼