


问题: 二月二龙抬头,传统民俗里讲究“剃龙头”“吃龙食”,在制造业里,有没有什么技术像“点睛”一样,能让产品性能“抬头”提升?
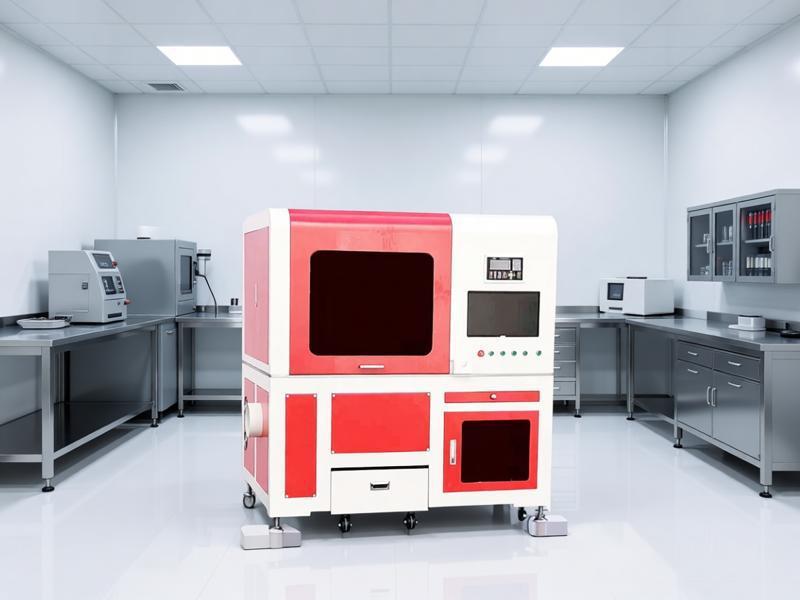
回答: 谢邀。作为激光加工行业的从业者,正好借这个日子聊聊——激光微孔加工,某种程度上就是高端制造的“点睛之笔”。
先说个故事。
上个月,深圳一家做医疗器械的客户找到我们,要加工一批穿刺针。需求很简单:304不锈钢管,壁厚0.2mm,侧孔直径0.15mm,孔要圆、要光滑、不能有毛刺。
听起来不难?但用传统机械钻头一试,问题就来了:0.15mm的微钻,比头发丝粗不了多少,钻几个孔就断了;好不容易钻出来的孔,孔口翻边起毛刺,还得专门安排人工去毛刺,良率不到70%。
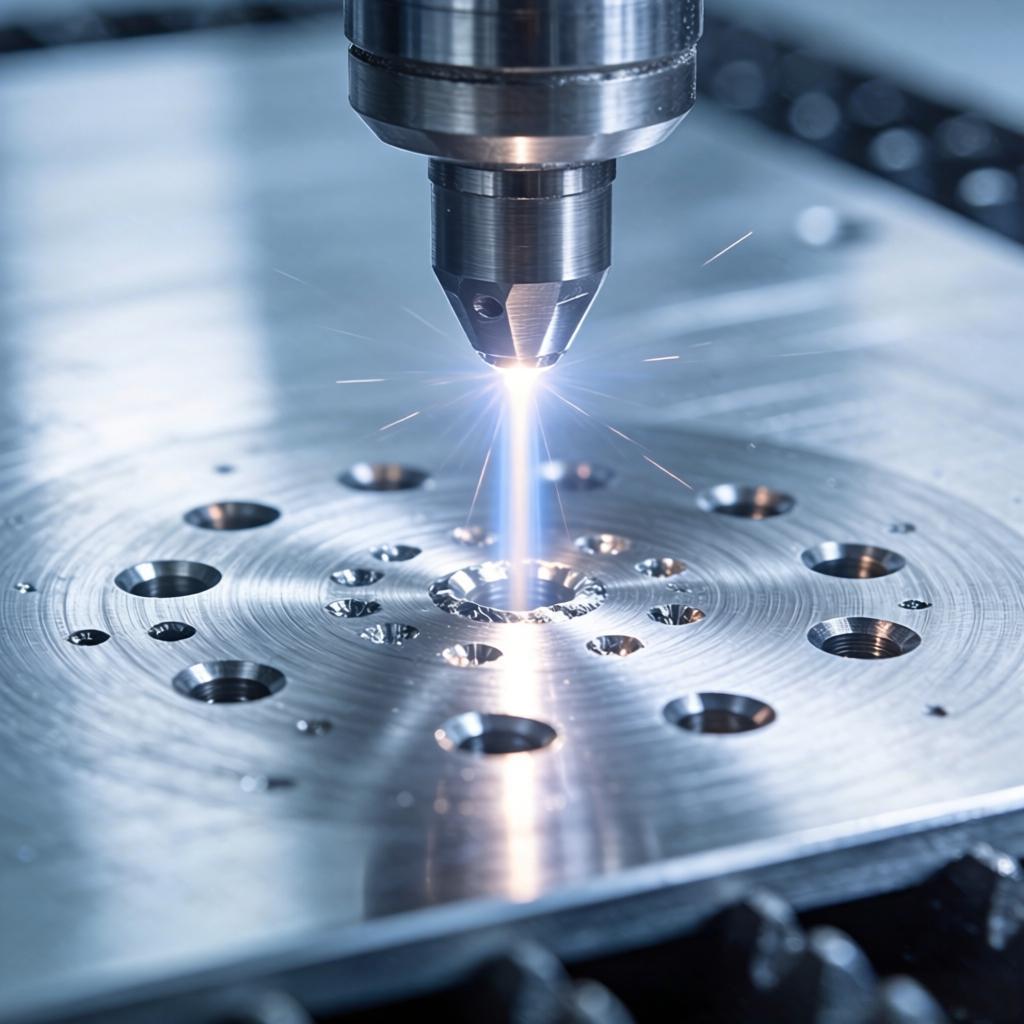
后来改用激光打孔——紫外激光,非接触加工,毫秒级打一个孔,孔口光滑无毛刺,良率直接干到99%以上。
这个案例让我想到二月二龙抬头的“点睛”寓意。激光微孔加工,就像是给产品点上了“眼睛”——没有这双眼睛,产品也能用,但有了这双眼睛,性能就能“抬头”。
为什么说激光微孔是“点睛之笔”?
第一,点的是“精度之睛”。
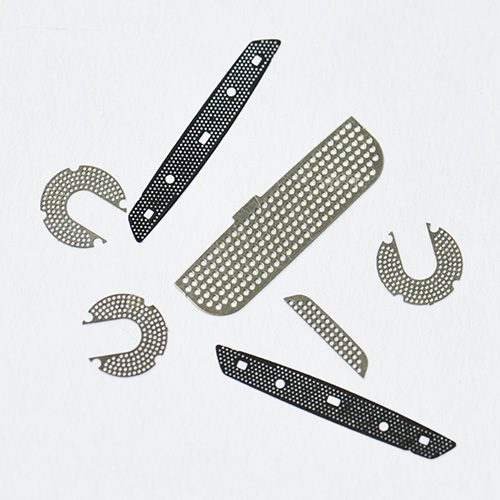
传统机械钻孔,孔径越小,难度呈指数级上升。0.1mm以下的微孔,机械钻头几乎无能为力。而激光可以轻松加工0.02mm的微孔——比头发丝还细。在半导体封装领域,TGV玻璃通孔的孔径可以做到20μm,深径比超过50:1。这种精度,传统加工无法企及。
第二,点的是“材料之睛”。
有些材料,天生“难搞”。陶瓷硬脆,机械加工极易崩边;玻璃透明明亮,钻头一碰就裂;碳纤维复合材料,钻下去就是分层毛边。
激光不怕这些。非接触加工,没有机械应力,什么材料来了都是一束光的事。钛合金、钨钢、PEEK塑料、氮化铝陶瓷——激光通吃。
第三,点的是“效率之睛”。
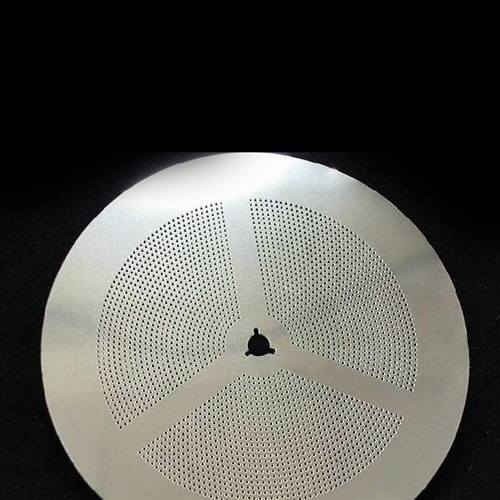
深圳一家做新能源电池的企业,原来极片浸润要等4小时。用激光在极片上打了微孔后,浸润时间缩短到2小时以内,生产效率直接翻倍。
还有做FPC柔性电路板的客户,原来钻孔良率85%,优化激光参数后干到99%,报废率下降一大截。
激光微孔都用在哪儿了?
简单列几个常见的:
· 新能源电池:极片微孔加速浸润、泄压阀刻痕精准控压
· 医疗器械:穿刺针侧孔、注射器锥度成型、支架精密加工
· 半导体封装:TGV玻璃通孔、晶圆划片、硅通孔(TSV)
· 消费电子:FPC软板钻孔、导光板打点、摄像头模组
· 航空航天:涡轮叶片气膜孔、高温合金深孔加工
回到问题:二月二龙抬头,激光算不算制造业的“点睛之笔”?
我觉得算。
因为它让原本做不了的加工变成可能,让原本凑合用的产品变得更精良。就像画龙点睛,有了激光微孔,产品的性能才能真正“抬头”。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼