


在精密制造领域,当产品图纸上出现“孔径<0.3mm”或“深径比>10:1”的标注时,激光打孔往往是工艺工程师的首选方案。然而,不少客户在选择激光加工时,都会提出一个核心关切:激光加工过程中产生的热量,会不会导致材料边缘烧焦或热损伤?这是一个非常专业且重要的问题,我们愿意从技术角度为您详细解答。

一、为什么激光打孔有时会产生“烧焦”现象?
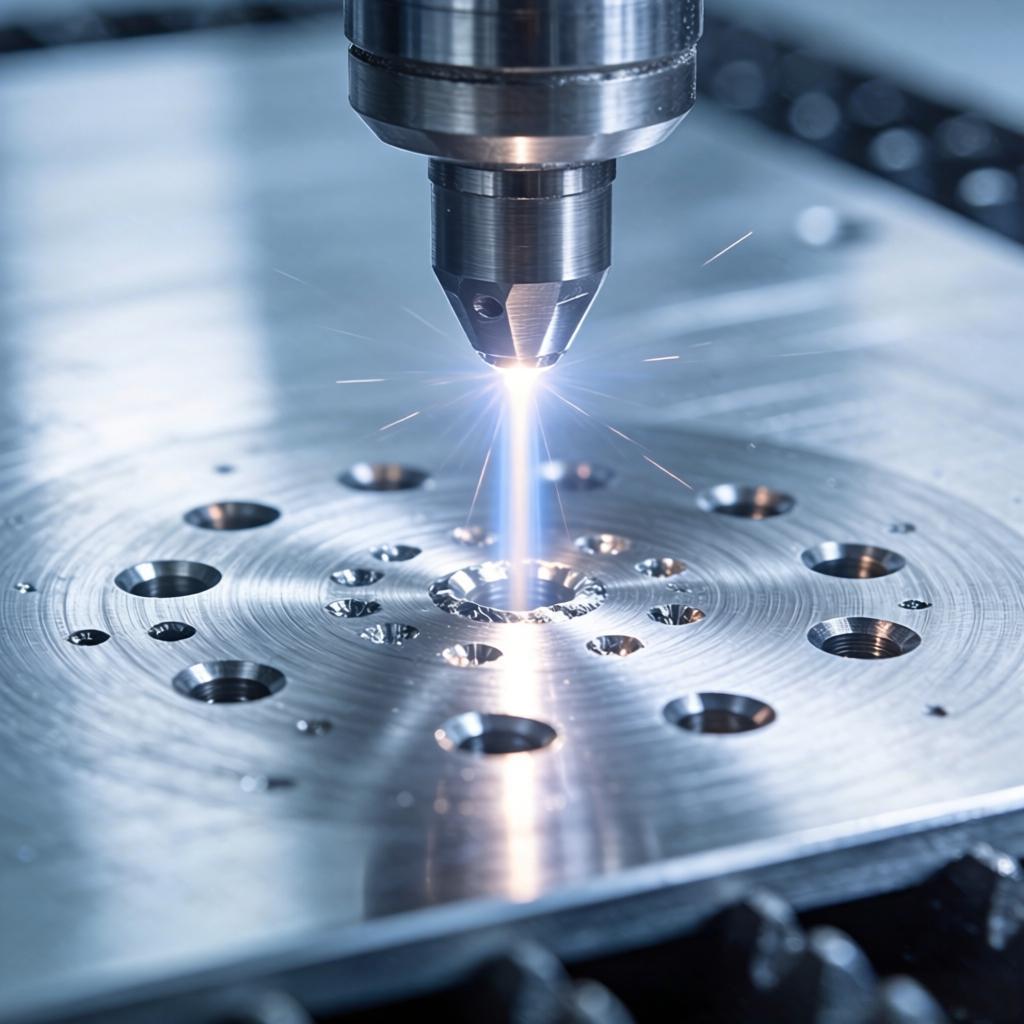
“烧焦”现象在激光加工领域,专业术语称之为“热影响区”或“碳化”。激光打孔的基本原理是通过高能激光束聚焦于材料表面,利用热能实现材料的瞬间熔化或气化。在此过程中,如果激光能量控制不当或散热不充分,确实可能出现材料边缘变色、熔化甚至碳化的情况。
具体而言,当激光作用于材料时,能量主要有三个去向:热传导、热对流和气化蒸发。若热量未能及时随材料气化被带走,而是向周围区域扩散,就可能导致非加工区域受热,从而产生热影响区。特别是在加工小孔时,孔内侧空间狭小,热量可扩散的空间有限,热量过于集中,更容易引发过烧。此外,不同类型材料的热导率差异也会影响加工效果——热导率高的材料热量传导快,热影响区可能更大。
二、家家用激光如何从根本上规避边缘烧焦?
家家用激光依托28年激光微孔加工经验,通过多项核心技术手段,有效控制热影响区,实现加工边缘的洁净与平整。
1. 精准的激光波长选择
不同波长的激光与材料相互作用机制存在本质差异。以我们广泛应用的紫外激光(355nm)为例,其波长较短,单光子能量较高,能够直接打断材料分子键,实现“光化学分解”而非“光热熔融”。这一过程将材料从固态直接转化为气态,无需依赖热量传递,从根本上减少了热扩散,加工边缘光滑无碳化。相比之下,传统红外激光(1064nm)以热烧蚀为主,加工塑料等材料时更易产生过热、碳化等问题。
2. 超快脉冲“冷加工”技术
对于热敏感材料,家家用激光采用皮秒/飞秒超快激光技术。极短的脉冲宽度使得激光能量在材料上的作用时间远小于热量向周围扩散的时间,从而将热影响区严格限制在微米级范围内,实现“冷加工”效果。这一技术在玻璃通孔(TGV)加工中表现尤为突出——我们可在1mm厚度的玻璃上实现孔径低至20μm的微孔加工,孔壁粗糙度控制在Ra<0.2μm以下,无微裂纹、无崩边。
3. 精细的参数优化控制
实际加工中,我们通过反复试验优化激光功率、脉冲频率、扫描速度等关键参数。针对热敏感材料,采用低频率、高峰值输出的脉冲条件,有效减少热量累积。同时,设备配置高效冷却系统,确保加工过程中热量及时耗散。经多年工艺积累,我们已建立针对不同材料(金属、非金属、复合材料)的参数优化体系,实现“一材一策”的精准匹配。
三、不同材料的实际加工效果
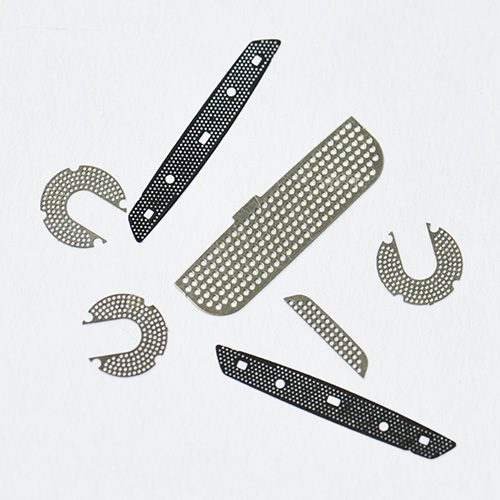
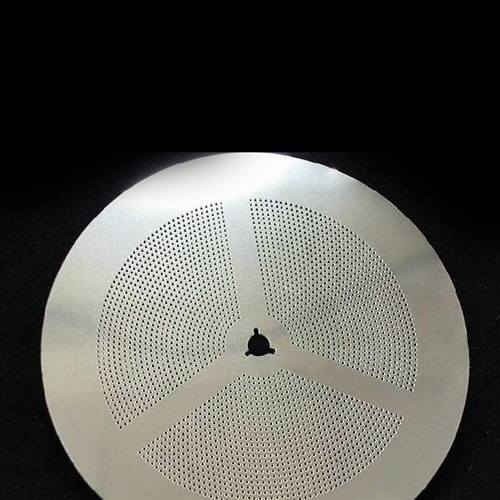
1、金属材料(不锈钢、钛合金、钨钢等):激光打孔效率高,孔壁光滑、无毛刺,热影响区极小,特别适用于医疗器械、精密仪器中的微孔加工。
2、塑料薄膜(PET、PI、PEEK等):紫外激光加工实现“光化学分解”,无碳化、无变形,完美保留材料原有的柔韧性与力学强度。
3、玻璃、陶瓷等硬脆材料:超快激光“冷加工”杜绝微裂纹和崩边,孔壁光滑,满足半导体封装、MEMS器件等严苛应用要求。
四、我们能为客户提供什么?
家家用激光深知,理论参数与实际加工效果之间需要严谨的工艺验证。因此,我们不仅提供先进的激光设备,更开放工艺打样实验室,为客户提供免费打样服务——您只需寄送样品或提供3D图纸,我们的工艺工程师将在24小时内为您完成打样并反馈效果。针对特殊材料或复杂需求,我们还提供专属非标定制服务,为您量身打造最优解决方案。
我们承诺:加工效果无毛刺、不变形,无需二次加工。若您对加工效果有任何疑问,欢迎随时联系我们索取打样视频或实物。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼