


在精密制造领域,钻孔工艺的选择直接影响产品的性能、可靠性和生产效率。随着技术的发展,传统机械钻孔与现代激光钻孔并存于不同应用场景。本文以电动缸驱动的机械钻孔为例,结合激光钻孔技术,从深度能力、精度表现及适用场景等方面进行对比分析,旨在为行业用户提供客观的技术参考。
一、电动缸钻孔的深度与精度实测
电动缸作为一种将伺服电机与丝杠一体化设计的模块化执行元件,广泛应用于自动化设备中的直线运动控制。在钻孔作业中,其主要承担进给运动的驱动任务。
根据实际测试数据,在常规金属材料(如铝合金、低碳钢)上,采用电动缸配合硬质合金钻头进行钻孔,有效深度通常受限于钻头长径比。一般情况下,当孔径为Φ3mm时,可稳定加工深度达20mm~30mm;若使用加长型深孔钻头,最大深度可达50mm以上,但需配合分段排屑策略以避免断刀。
在精度方面,电动缸系统的重复定位精度可达±0.01mm级别,能够满足多数工业装配孔的加工需求。然而,在微孔(<Φ0.5mm)加工中,机械钻头极易因刚性不足发生偏摆或断裂,导致孔位偏差增大、圆度不良。此外,随着钻孔深度增加,排屑不畅、冷却不足等问题会进一步影响孔壁质量与位置一致性。
二、激光钻孔的技术特性
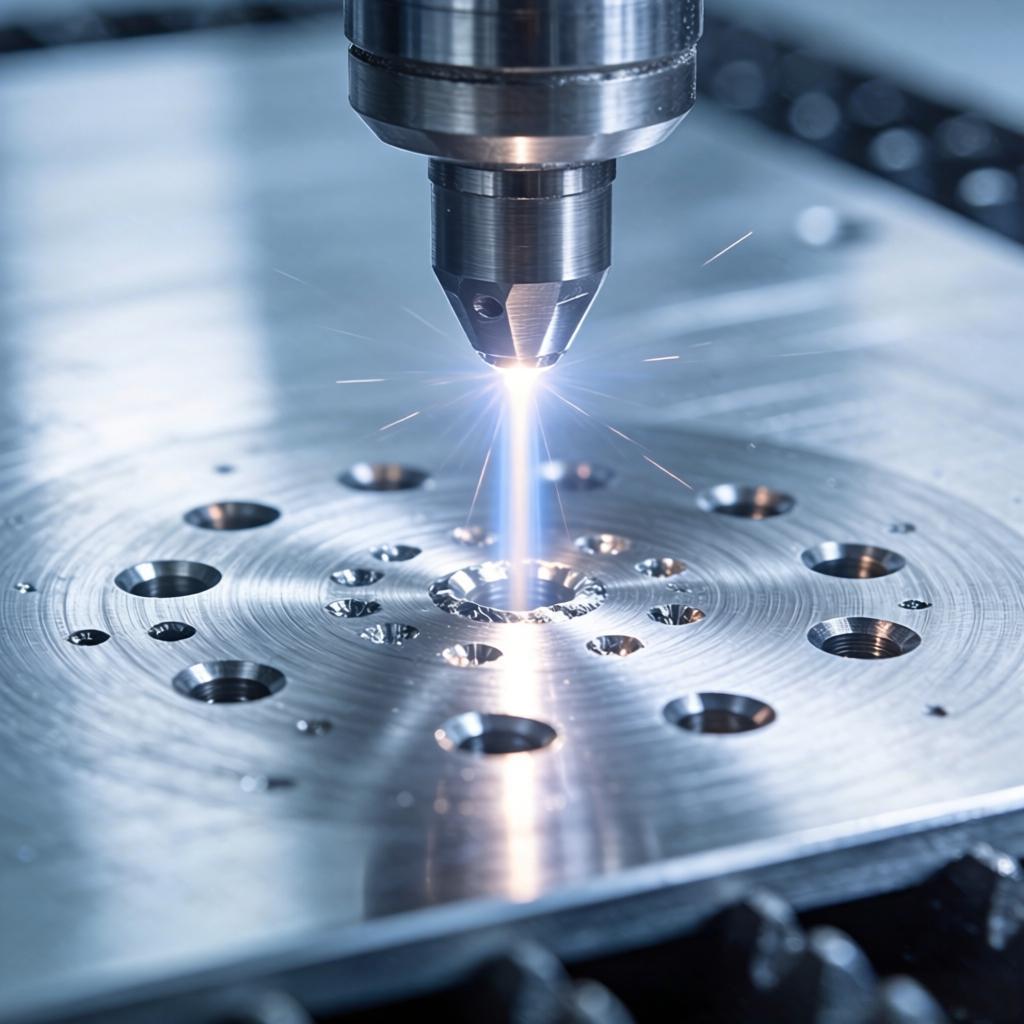
相较于接触式加工,激光钻孔属于非接触、无应力加工方式,其核心优势体现在微观尺度的控制能力。
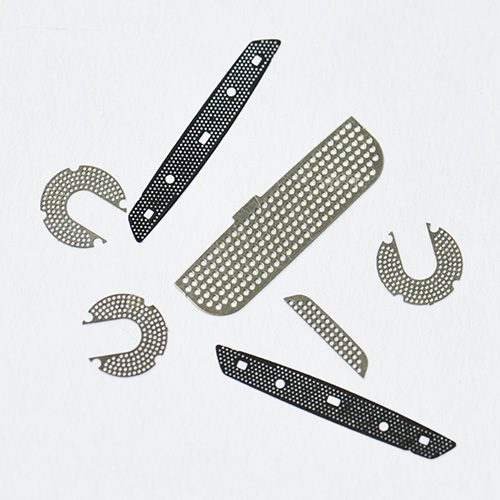
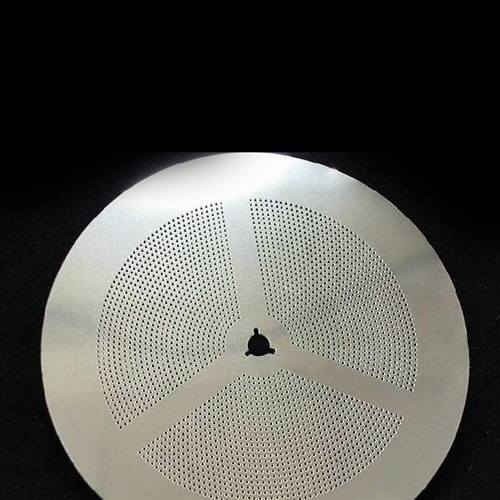
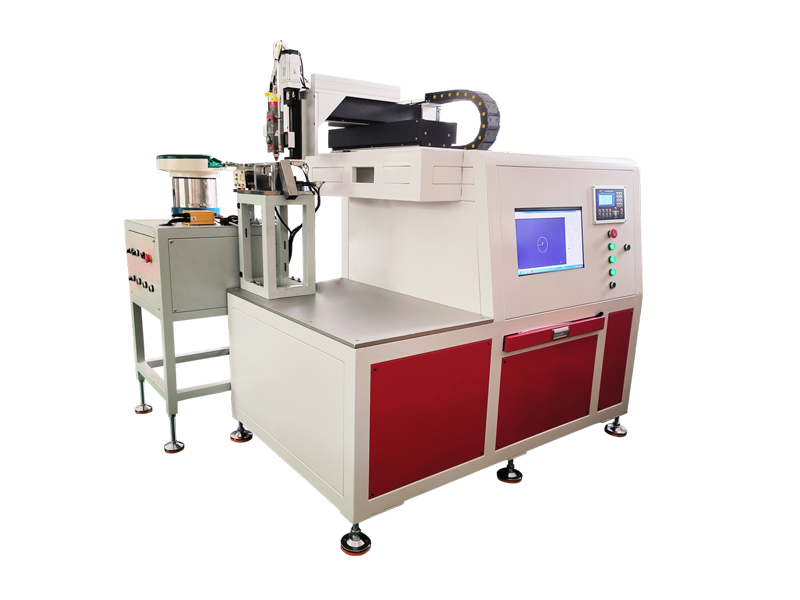
以家家用激光设备采用的飞秒激光技术为例,其脉冲宽度极短,热影响区几乎可以忽略,适用于对热敏感材料的高精度打孔。在实际应用中,可实现直径20μm(0.02mm)级别的微孔加工,且孔径一致性高、无毛刺、无锥度。对于复杂形状孔(如椭圆、方形、异形),仅需调整扫描路径即可完成,无需更换工具。
在深度控制方面,激光可通过调节能量密度与脉冲次数,精确控制穿透深度。例如在多层复合材料上,可实现选择性穿孔——仅打通特定层而不损伤底层结构,这是传统机械方法难以实现的。
三、综合对比:谁更强?
1. 加工深度能力:在大深度、大直径孔(如>Φ10mm,深度>100mm)领域,电动缸配合深孔钻仍具明显优势,尤其在矿山、建筑等重工业场景中不可替代。而在微米级浅孔或高深径比微孔方面,激光更具适应性。
2. 位置精度与一致性:激光加工无机械磨损,不存在刀具补偿问题,所有孔均基于同一数字模型生成,位置偏差可控制在微米级。相比之下,电动缸系统虽精度较高,但仍受丝杠背隙、导轨磨损、刀具偏心等因素影响,长期运行需频繁校准。
3. 材料适应性:激光可加工陶瓷、蓝宝石、PI膜、复合材料等高硬度或脆性材料,而机械钻孔在这些材料上易出现崩边、分层等问题。
4. 生产效率与维护成本:对于大批量、小孔径阵列加工,激光可实现高速扫描,一次编程完成数千个孔,无需换刀,维护成本低;而机械钻孔需频繁更换磨损钻头,停机时间长。
四、结语
电动缸钻孔与激光钻孔并非简单替代关系,而是互补共存的技术路径。前者适用于宏观结构件的常规孔加工,后者则在精密电子、医疗器件、新能源等领域的微孔加工中展现出不可替代的优势。
家家用激光始终专注于激光微加工技术的研发与创新,致力于为客户提供高稳定性、高精度的加工解决方案。在面对复杂工艺需求时,建议用户根据材料特性、孔径大小、批量规模及成本预算综合评估,选择最适合自身产品的加工方式。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼