
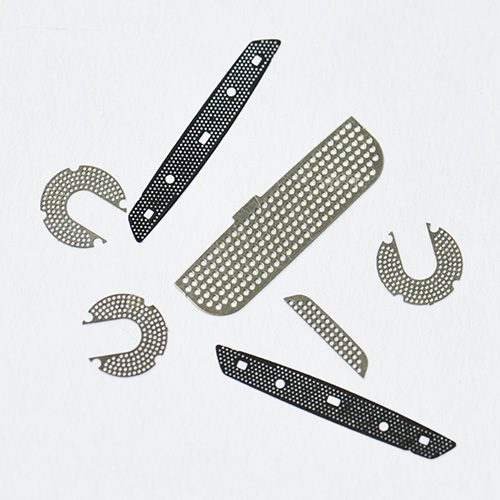
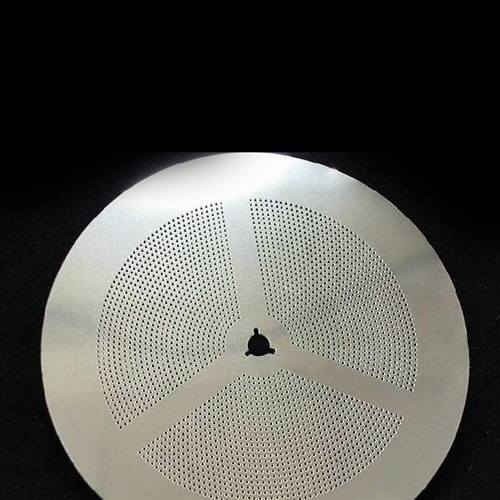


军工装备的微型化趋势,正在重塑电子制造的技术逻辑。一枚导弹的制导系统、一台机载雷达的信号处理单元、一套单兵装备的通信模块——这些系统的体积在缩小,但功能密度在指数级上升。当电路板的层数从十几层增加到几十层,当互连通孔的直径从0.1mm收窄到50μm以下,传统机械钻孔和电火花加工已经无法满足精度和可靠性的要求。激光微孔加工技术,正是在这一背景下成为军工电子制造的关键工艺环节。
一、微型化趋势下的加工挑战
军工装备的微型化不是简单的“做小”,而是在更小的空间内集成更多的功能。机载雷达的T/R组件从分立器件演变为三维封装模块,导弹制导系统的信号处理单元从多块板卡压缩为单片集成。这种集成度的提升,对层间互连通孔的加工提出了刚性要求。
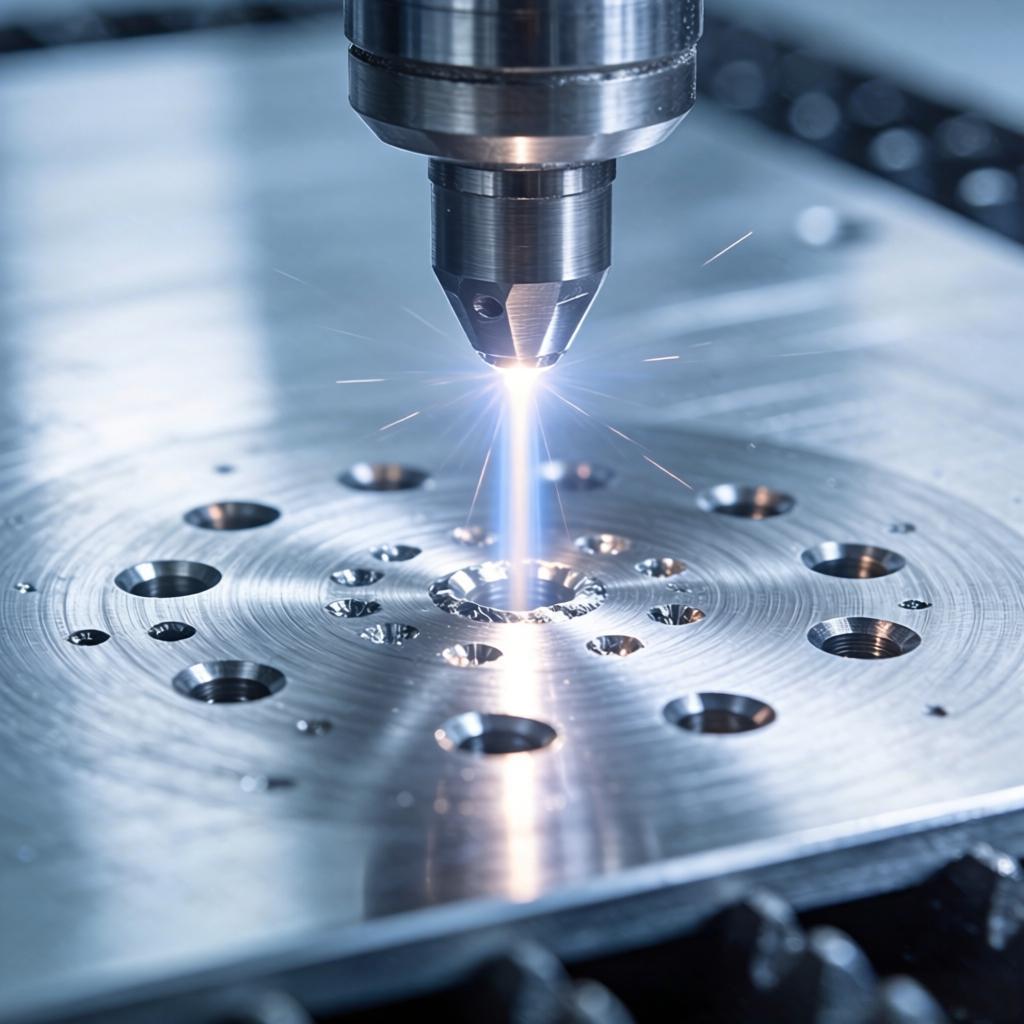
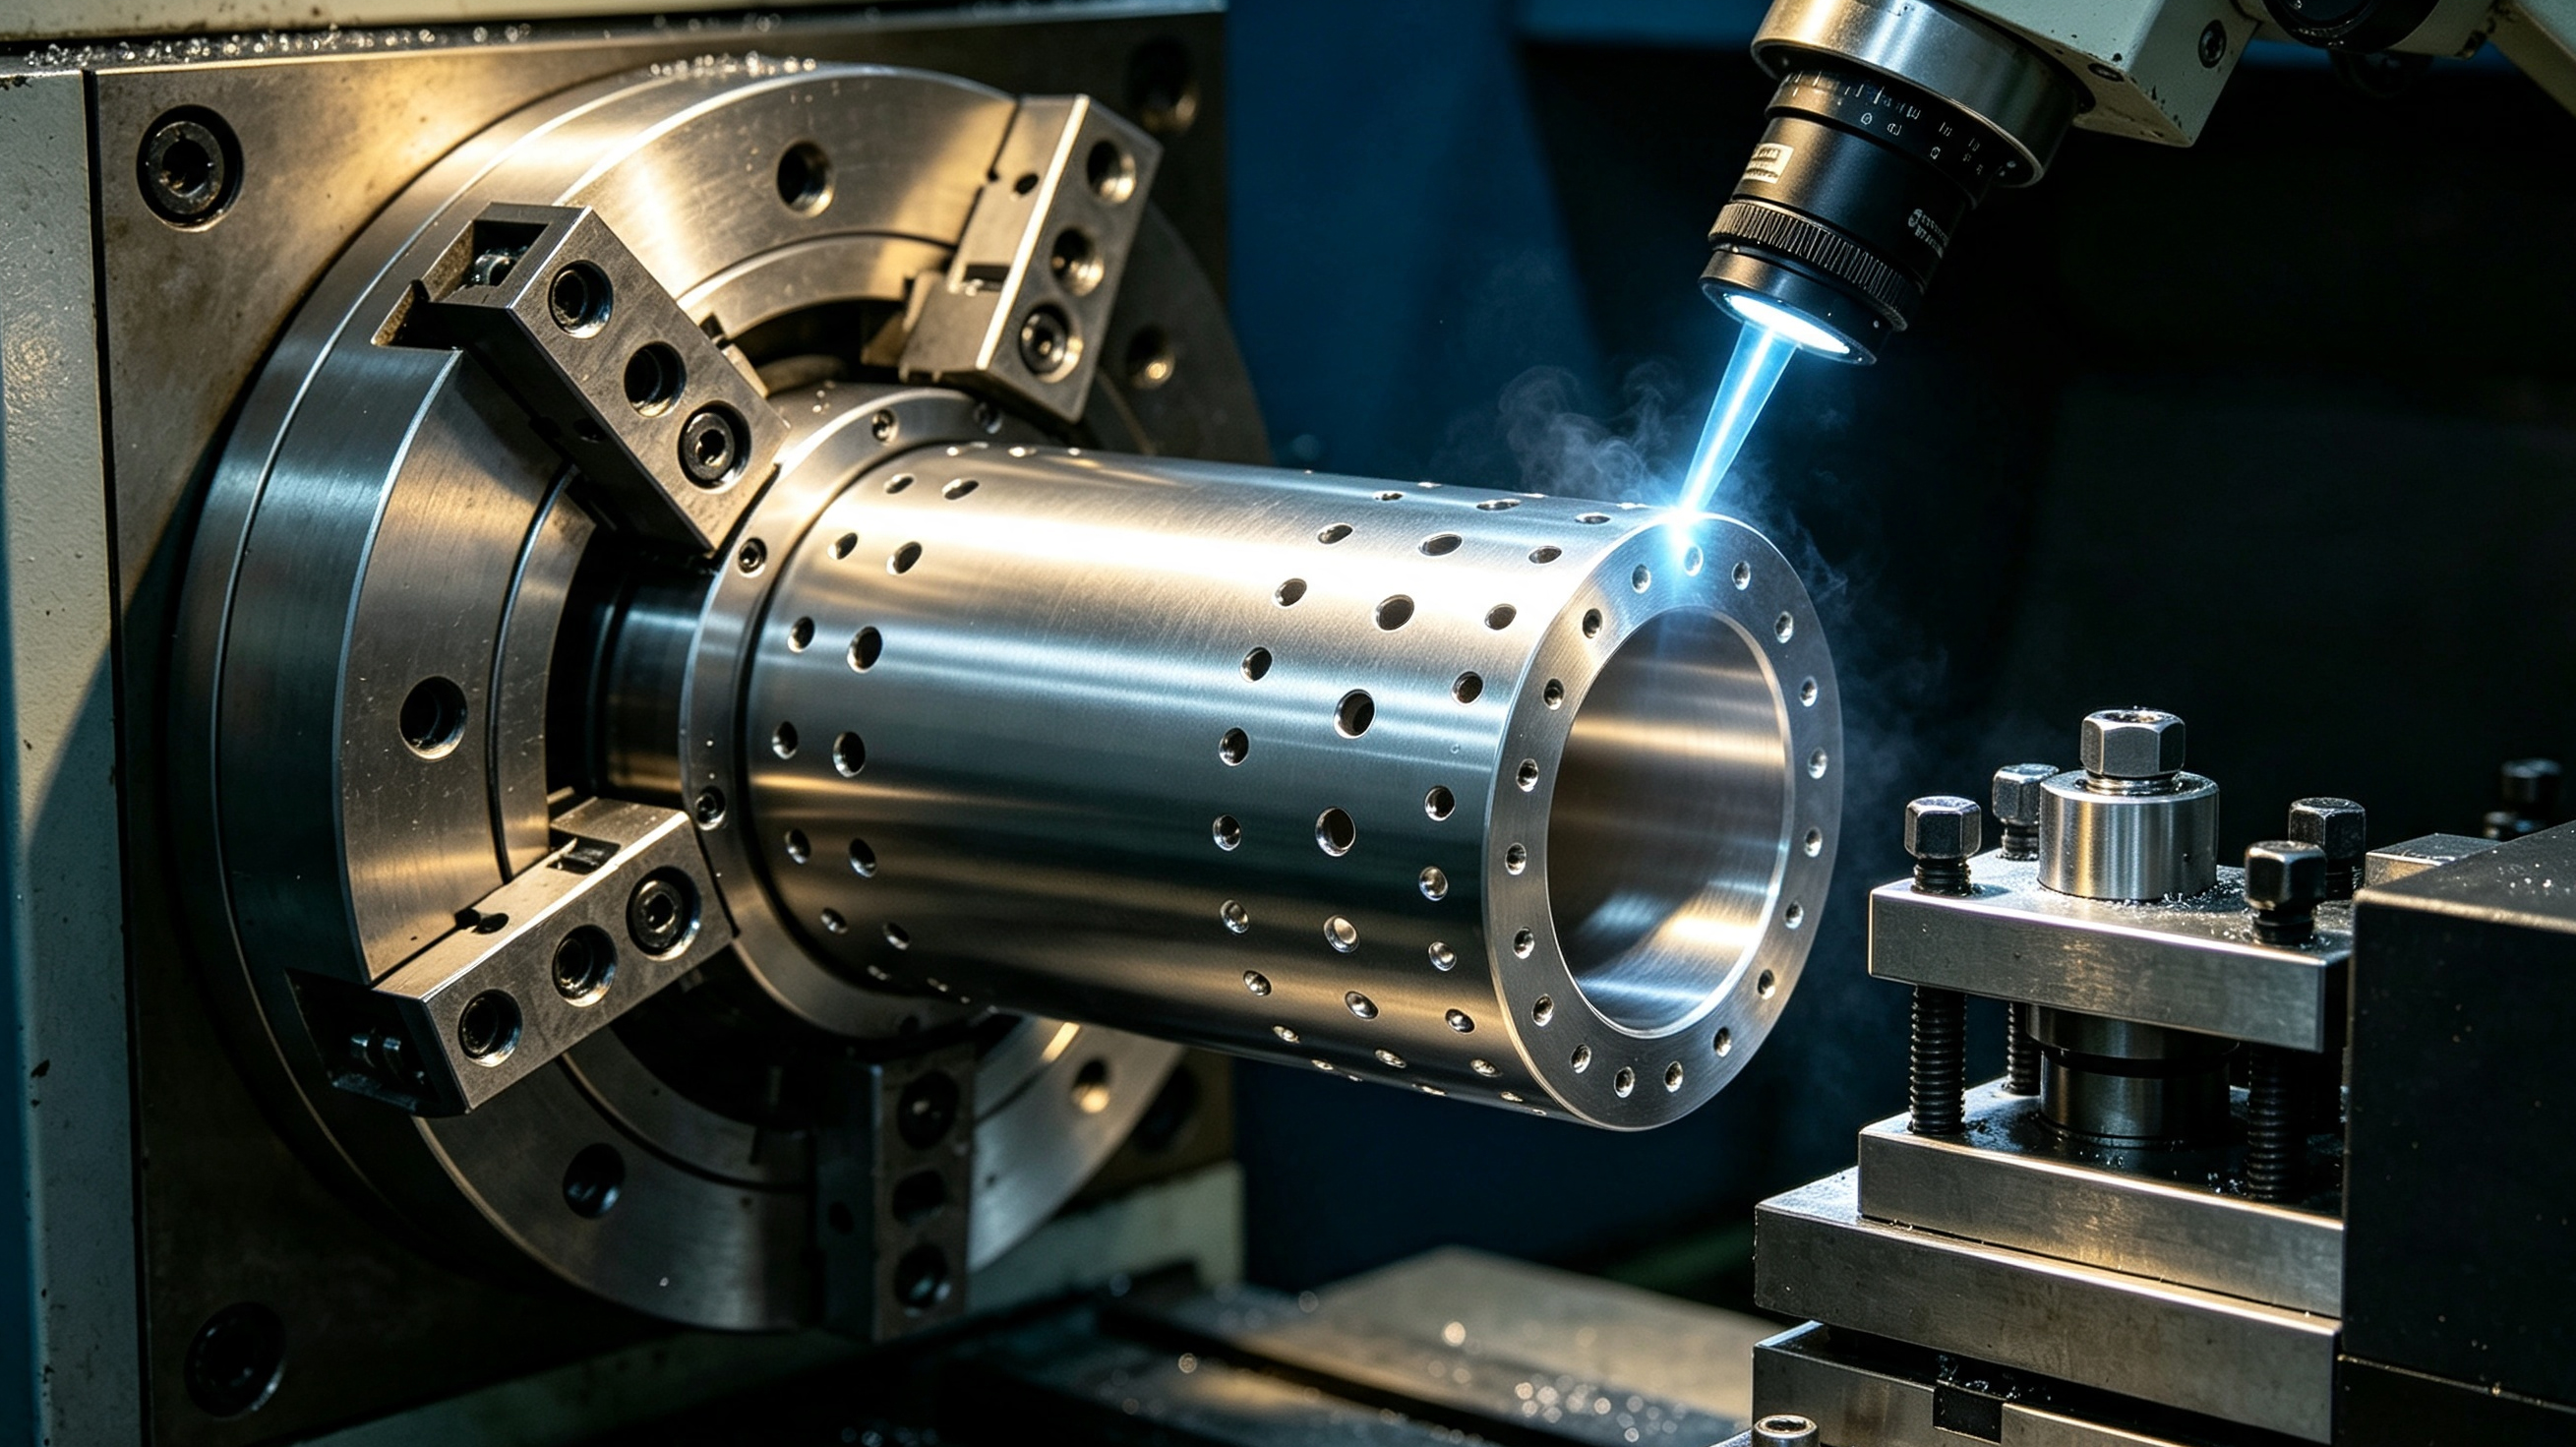
孔径持续收窄是最直接的变化。在高端军工电子封装中,通孔直径从0.1mm下探至50μm甚至30μm。机械钻头在这一尺度已接近物理极限——钻头直径与刚性成反比,孔径越小,越容易在高速旋转中折断。电火花加工虽然避免了机械接触,但电极损耗和加工效率限制了其在批量生产中的适用性。激光加工则从原理上绕开了这些局限:非接触加工消除了机械应力,微米级聚焦光斑实现了超小孔径的稳定成型。
材料多样化是另一层挑战。军工电子封装涉及硅、陶瓷、蓝宝石、高温合金等多种材料,传统加工方式对每种材料都需要不同的刀具或工艺,换产成本高、周期长。激光加工的“一机多材”适应性,使其在多品种、小批量的军工生产中具有明显优势。
二、高可靠性的工艺要求
军工装备的工作环境决定了其对加工质量的容忍度远低于民用产品。振动、温度冲击、盐雾、高湿——任何一个微孔的质量缺陷都可能在全寿命周期内被放大为系统性故障。
孔径一致性。 在导弹MEMS惯性导航部件中,硅基或蓝宝石材料上需要加工直径5-15μm的泄压孔,孔径公差要求控制在±2μm以内。孔径偏差超出公差范围,会直接影响气体的泄放速率,进而改变陀螺的阻尼特性,最终影响导航精度。某型战术导弹在引入紫外皮秒激光加工后,MEMS惯性导航部件的良品率从65%提升至98%,导航精度误差缩小至0.01°/h。这一提升的直接来源,就是激光加工在孔径一致性控制上的工艺能力。
孔壁质量。 传统电火花和纳秒激光加工在孔壁产生的重铸层和微裂纹,会降低零件使用寿命,严重影响使用稳定性。在航空发动机涡轮叶片的气膜冷却孔加工中,孔壁的重铸层在高温燃气冲刷下可能剥落,形成二次损伤源。飞秒激光的“冷加工”特性将热影响区压缩至1μm以内,从根本上消除了重铸层和微裂纹的产生条件。
位置精度。 机载雷达波导的矩形通道加工,要求通道内壁粗糙度≤Ra0.1μm,表面无氧化层。紫外皮秒激光利用紫外光对钛合金的高吸收率(355nm紫外光吸收率达60%,远高于1064nm红外光的15%),实现了无氧化层的高效切割。对于军工电子而言,位置精度的价值在于:每一个微孔都必须精确落在设计坐标上,任何偏差都可能改变信号传输路径的阻抗特性。
三、典型应用场景
导弹制导系统的MEMS部件。 惯性导航系统中的MEMS陀螺与加速度计,需要在硅基或蓝宝石材料上加工微型狭缝和泄压孔。紫外皮秒激光通过将脉冲宽度控制在10-20ps,使硅基材料直接气化,热影响区压缩至≤1μm。配合远心场镜与高精度振镜,聚焦光斑直径可控制在3-5μm,加工出的狭缝边缘垂直度偏差<0.1°。
航空发动机热端部件。 航空发动机燃烧室工作时温度最高可达2000℃左右。为了提高推重比、防止零部件熔化,需要在关键部位加工极小直径、特殊角度的气膜孔,形成冷却空气层进行降温。脉冲激光束完成孔径0.3mm的微孔加工仅需约2秒。清华大学“基于热力调控的金属基材料高精度激光微孔加工技术”,已应用于航空航天等行业,揭示了超快激光与金属作用过程中电子和晶格温度的演变规律。
机载雷达波导与电子封装。 机载火控雷达的金属波导多为钛合金、殷钢材料,需加工矩形通道且通道内壁粗糙度≤Ra0.1μm。紫外皮秒激光实现了钛合金的高效切割且无氧化层生成。在军用高温微系统封装中,激光加工被用于解决传统工艺中热损伤导致的绝缘失效问题,保护玻璃绝缘子等敏感部件的性能。
四、国产化装备的进展
军工电子领域对激光微孔加工装备的自主可控需求明确。中国电科2所自主研发的新一代高精度激光打孔机已实现批量交付,可加工直径≤50μm的微孔,有效打孔面积扩展至500mm×500mm,集成了自动上下料模块。中科院西安光机所团队开发的智能超快激光微加工装备,定位精度≤0.01mm,加工精度≤5μm,表面粗糙度Ra≤0.2μm,深径比20:1。这些装备已应用于航空发动机高压涡轮叶片、航天飞行器、卫星推进系统等部件的超精细制造。
五、结语
军工电子的微型化趋势不会逆转,对微孔加工精度的要求只会越来越高。激光微孔加工技术从非接触加工消除机械应力,到超快激光“冷加工”控制热损伤,再到视觉定位系统保障位置精度——每一项技术演进都在回应军工领域“高精度、零损伤、高可靠”的底层需求。在军工装备持续向小型化、集成化方向演进的背景下,激光微孔加工技术的价值正在从“可选项”变为“必选项”。家家用激光29年的微孔加工经验积累,正是面向这类高可靠应用场景构建的技术支撑体系。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼