


FPC的加工难度源于其最核心的优势——薄。当基材厚度降至0.05mm甚至更低时,任何加工环节的应力都可能成为缺陷的起点。传统机械钻孔在面对FPC时暴露出的问题,本质上是“刚性工具加工柔性材料”这一矛盾在微米尺度上的集中体现。
一、热影响区:从碳化到冷加工的机理转变
PI的熔点约380℃,但在微孔加工的高能量密度条件下,热积累依然不容忽视。CO₂激光加工时,微孔边缘会形成0.5μm至2μm的碳化层。这层碳化物的导电性不同于PI基材,会导致FPC绝缘电阻下降30%至50%。在高频信号传输场景中,碳化层还会引发信号衰减。
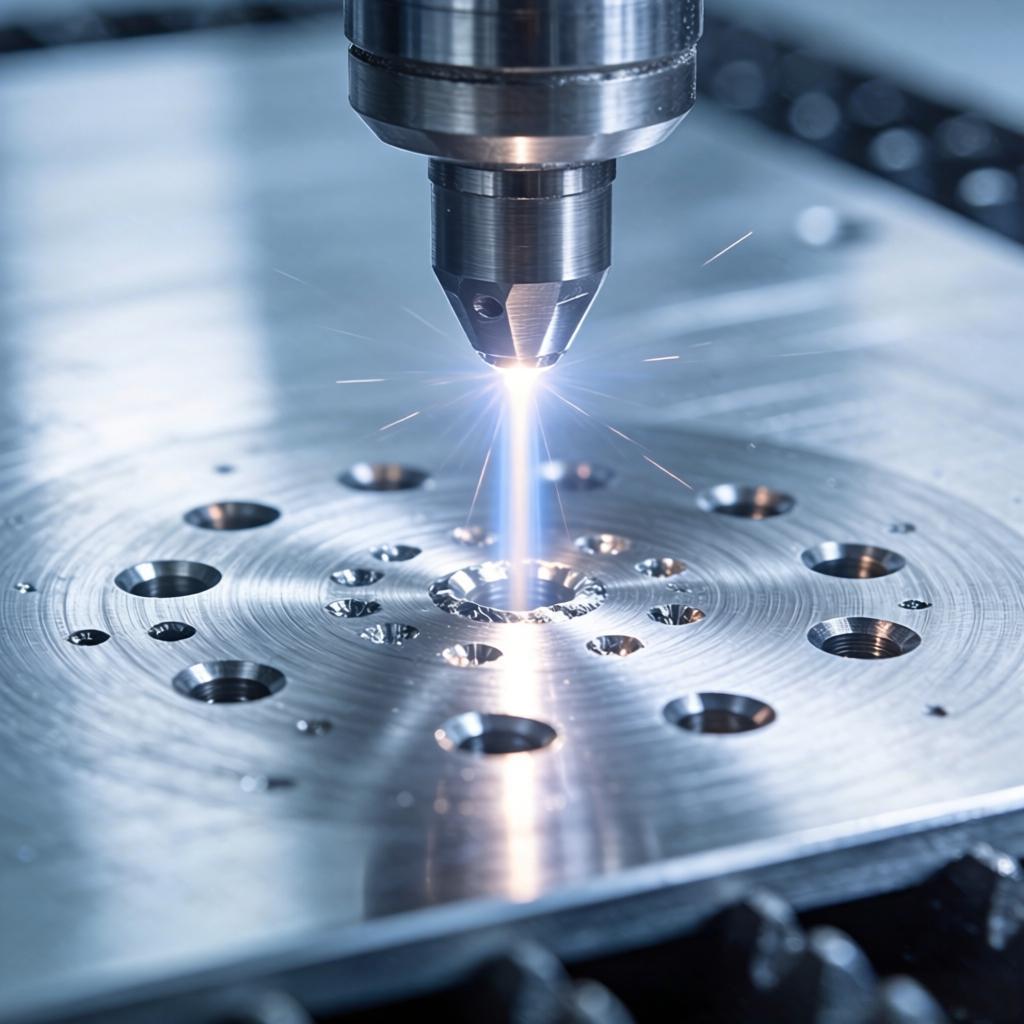
家家用激光采用355nm紫外激光的冷加工机理,从原理上改变了这一局面。紫外光子的高能量直接打断PI分子键,使材料以小分子形式气态逸出,而非经历熔融-气化的热过程。这一“光化学分解”机制将热影响区控制在10μm以内,孔壁无碳化残留。对于需要在高频信号下工作的FPC,无碳化的孔壁意味着更低的信号损耗和更高的绝缘可靠性。
二、材料涨缩:从固定坐标到实时补偿
FPC在生产过程中经历层压、电镀、高温烘烤等多道工序,铜与PI的膨胀系数差异会导致基板不均匀涨缩。预设的加工坐标与实际位置之间出现偏差,激光孔与焊盘图形的对位精度受到影响。
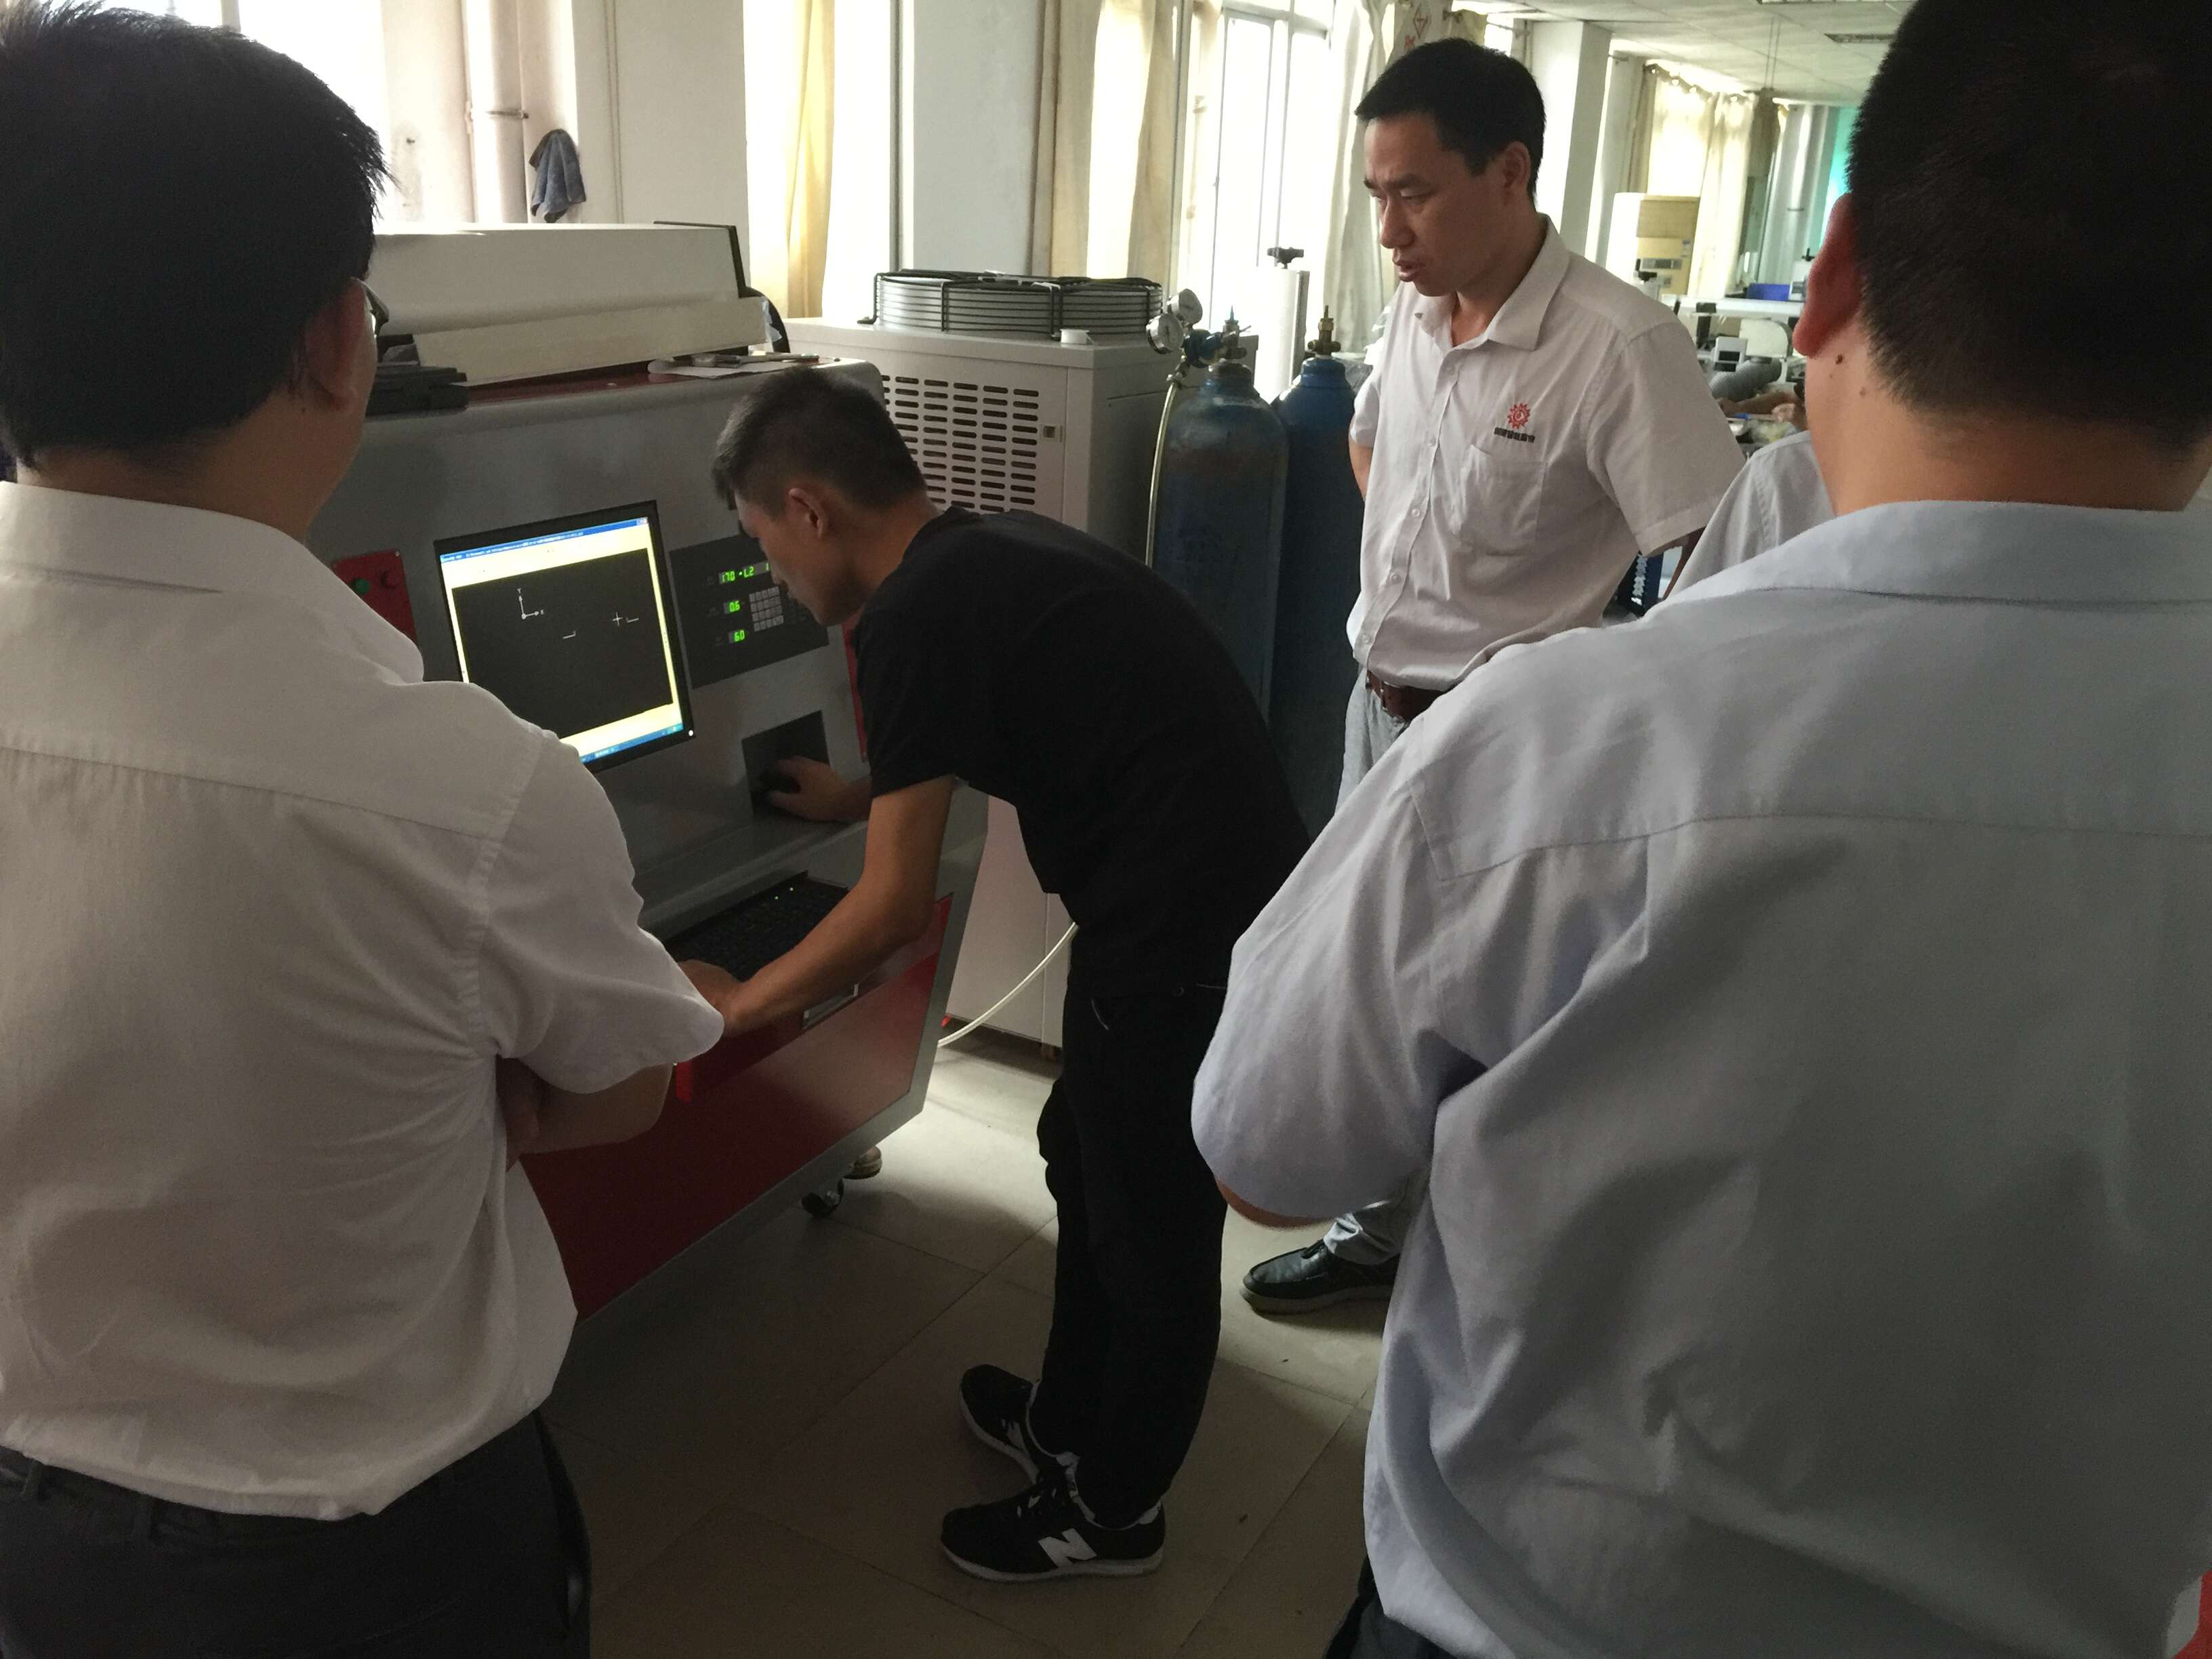
家家用激光设备集成的CCD视觉定位系统在加工前自动识别FPC板上的定位标记,测量不同区域的胀缩比,建立实际形变后的坐标系。系统通过多点校准和算法插值,计算每个加工位置的实际坐标偏差并完成补偿。对于大尺寸FPC面板,校准点密度根据形变模式动态配置,确保全幅面范围内的孔位精度一致性。
三、0.02mm孔径:从设备参数到批量能力
高端消费电子FPC的导通孔直径已缩减至50μm以下,部分产品要求30μm的超微孔。机械钻头加工50μm以下微孔时,单批次钻头损耗率超过40%。在0.05mm厚度PI基板上采用激光钻孔,良品率达97.8%,较传统工艺提升22个百分点。
家家用激光的紫外钻孔设备可实现最小孔径0.02mm的稳定加工。20μm孔径的实现不取决于单孔极限值,而取决于连续加工中的孔径偏差分布。工艺打样实验室在客户实际使用的FPC材料上完成连续加工验证,输出包含孔径偏差分布、热影响区实测厚度、孔壁粗糙度在内的参数报告。批量加工中的孔径一致性,由设备的长期稳定性和过程控制能力保障。
四、明确的边界
紫外激光冷加工对热影响区的控制能力在10μm以内,这意味当微孔间距缩小至20μm以下时,相邻孔的热影响区边缘可能接触叠加。高密度微孔阵列的加工可行性,需要根据孔间距与热影响区宽度的比值进行具体评估。工艺验证阶段需要针对客户的实际孔间距要求,确认阵列叠加效应是否在可接受范围内。
对于正在评估FPC激光钻孔方案的制造企业而言,核心问题不是“设备能不能打出0.02mm的孔”,而是“用我的FPC材料,连续加工出来的孔径偏差分布能不能满足后续装配要求”。这个问题的答案,需要在工艺打样实验室里,用自己的材料验证。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼