


一部智能手机,从内到外,到底有多少个微孔?
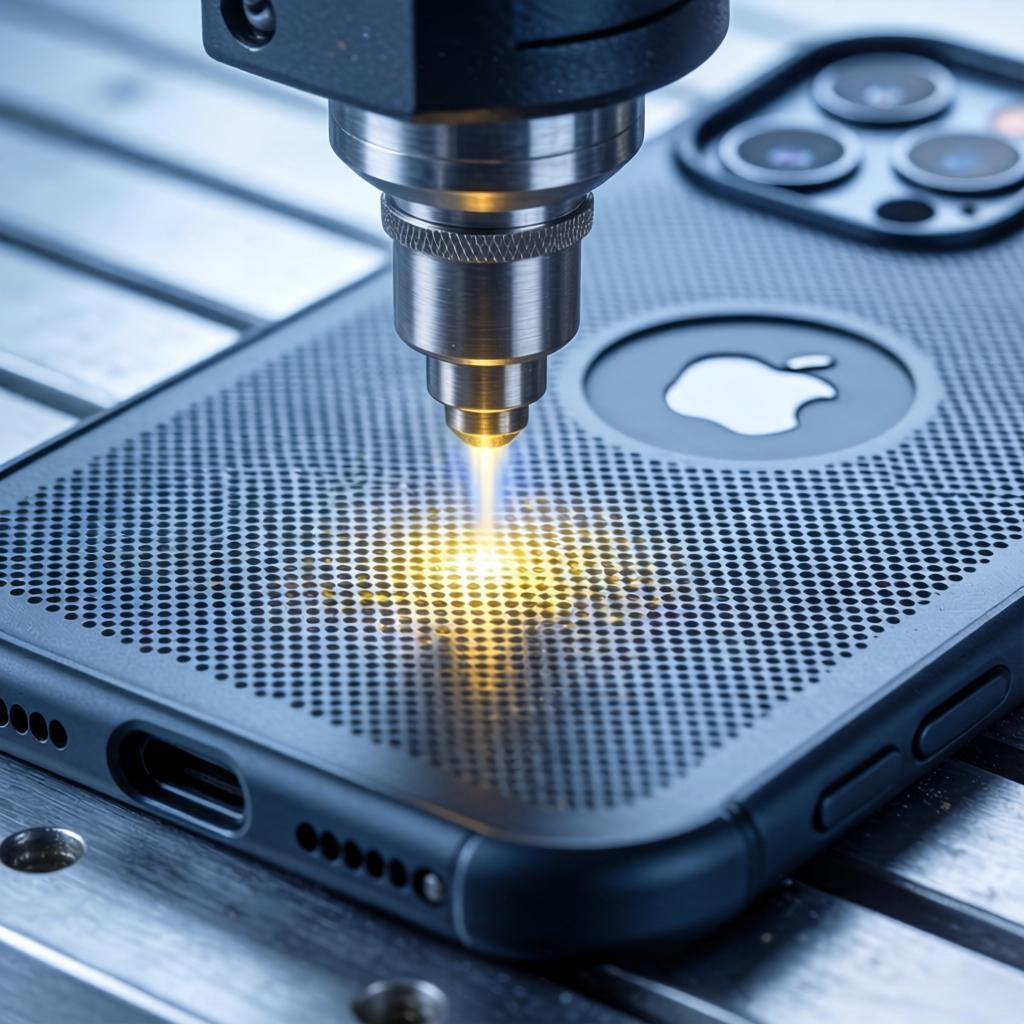
主板上的数百个盲孔和通孔、外壳上的听筒网微孔、摄像头模组的透光孔、电池极耳的微孔阵列、按键的透光微孔——粗略统计,一部旗舰手机内部和表面涉及微米级孔径的加工点,少则数百,多则上千。这些微孔的共同特征是:孔径小、精度高、数量多、分布密。传统机械钻孔和冲压工艺在面对这些需求时逐渐暴露出精度和效率上的瓶颈,激光微孔加工技术正在成为消费电子制造中的关键工艺手段。
一、消费电子微型化对微孔加工的要求
智能手机的轻薄化趋势持续演进。一部旗舰手机的主板面积比名片还小,却要承载处理器、存储、射频前端、电源管理芯片等数百颗元件。随着5G手机的普及,FPC(柔性电路板)用量较4G机型增加30%以上。更薄的机身、更高的集成度、更密集的布线——这些趋势对微孔加工提出了刚性要求。
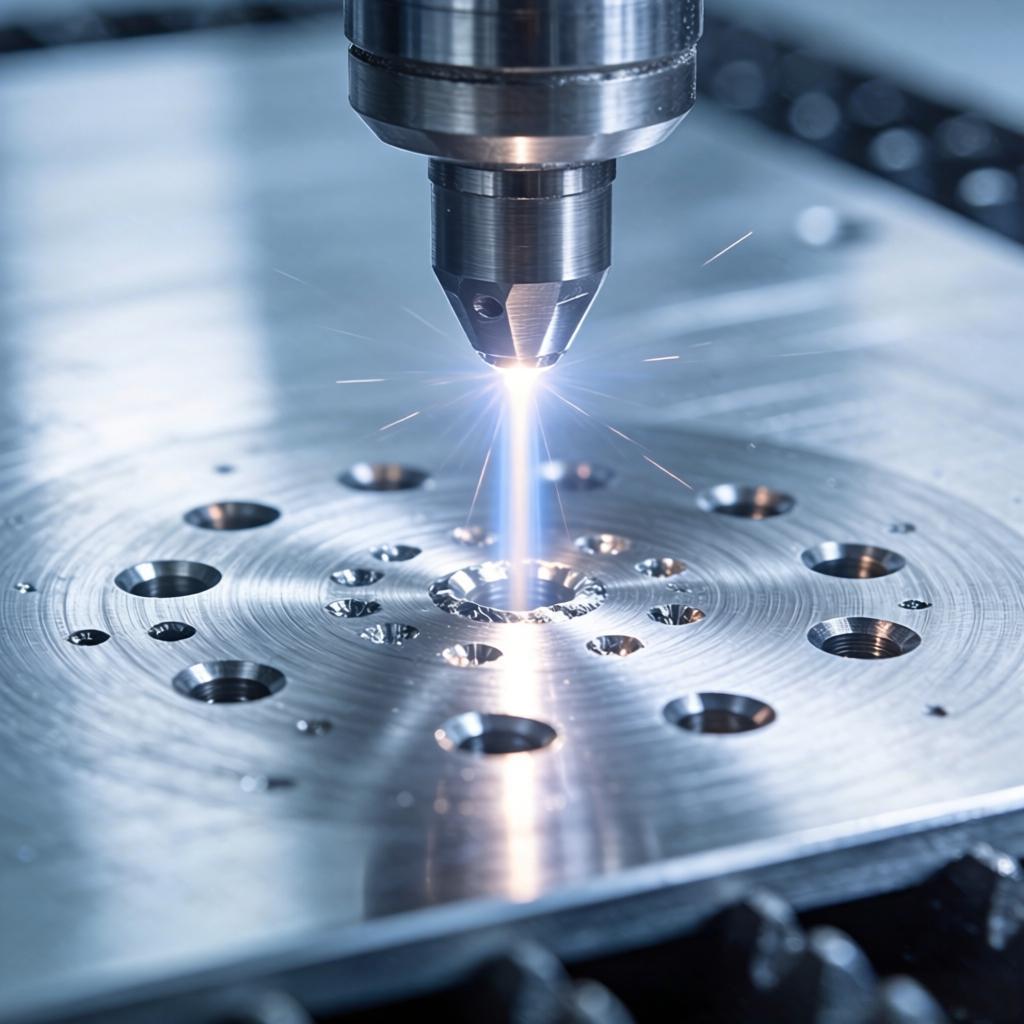
传统机械钻孔在孔径小于0.1mm时已接近物理极限。钻头直径与刚性成反比,孔径越小,越容易在高速旋转中折断。激光钻孔则不需要实体钻嘴,而是利用高能量密度的激光束对材料进行熔化、汽化,从而形成小孔。这种非接触加工方式从原理上绕开了机械钻孔的物理限制。
二、PCB与FPC:盲孔与通孔的精密加工
手机主板是高密度互连(HDI)板的核心应用场景。以8层任意阶HDI板为例,工程师通过激光打出直径60微米的盲孔,从表层直接钻到第2层,另一组盲孔从第2层再钻到第3层,形成“叠孔”结构。每一层都可以独立走线,互连长度显著缩短,寄生电容和电感明显降低。
在激光类型选择上,CO₂激光功率高、钻孔速度快,适合加工盲孔,但铜对其吸收率低,需配合预处理工艺。紫外激光则具备“冷加工”特性,热影响区小,加工精度高,可直接加工铜层和介质层,成为高端手机、可穿戴设备等高密度电路板加工的优选方案。在0.3mm厚度的LCP薄膜上完成数千个微孔加工时,皮秒激光可将孔径误差控制在±2μm以内。
对于柔性电路板(FPC),紫外激光钻孔方案可大幅提升效率及品质。在关键的“盲孔”精密加工领域,先进激光钻孔设备支持盲孔一次成型,加工效率较传统设备提升2-3倍。
三、手机外壳与结构件:从听筒网到摄像头模组
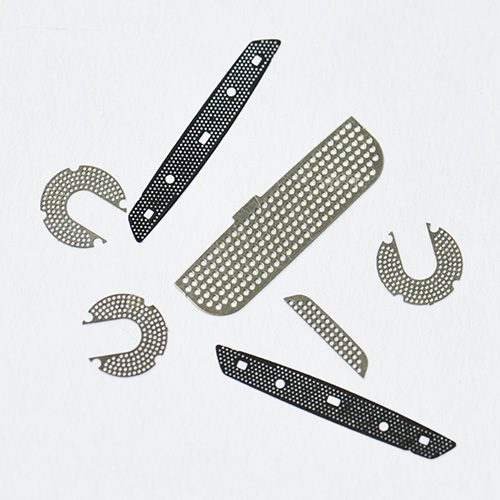
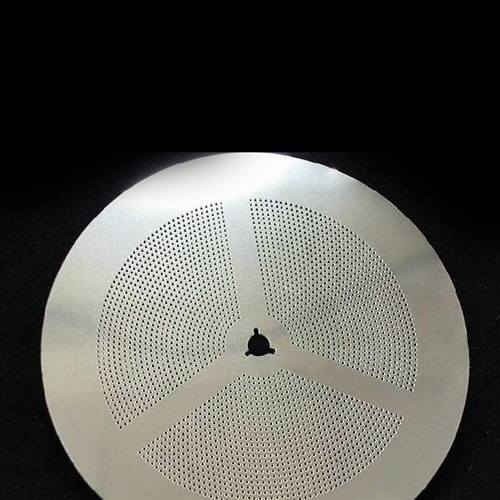
手机外壳上的微孔加工需求同样多样。听筒防尘网上的微孔直径通常在0.1mm左右——这些微孔既要保证声音传输的通畅,又要阻挡灰尘和水汽的侵入。手机扬声器网罩需要在金属或薄膜材料上打出直径3-100μm、高密度排布的微型透音孔。采用光纤激光搭配高速振镜,以典型0.5mm直径、厚度0.2mm、阵列80孔的网罩为例,单件加工时间约4秒。
摄像头模组需要加工异形孔,屏下指纹识别孔要求更高的透光精度。手机陶瓷盖板中框钻孔采用传统CNC一次铣削耗时长达20分钟,而激光加工大幅缩短了加工时间。钛合金中框的微孔加工同样依赖激光的精密控制能力。
四、电池极耳与内部配件
手机电池的极耳加工是另一个典型场景。极耳是电池正负极的引出端子,需要在极耳与箔片重叠区加工微孔阵列(直径50-200μm)。激光打孔通过高功率密度激光束照射材料,使材料迅速加热至汽化温度形成蒸发孔,效率高、钻孔质量好、圆度好。
手机按键上的透光微孔、内部支架的减重孔、屏蔽罩的散热孔——这些消费者不易察觉的结构同样依赖激光微孔加工。激光打孔不受材料刚性、强度、硬度等性能限制,几乎可以处理任何材质。
五、家家用激光的消费电子微孔加工方案
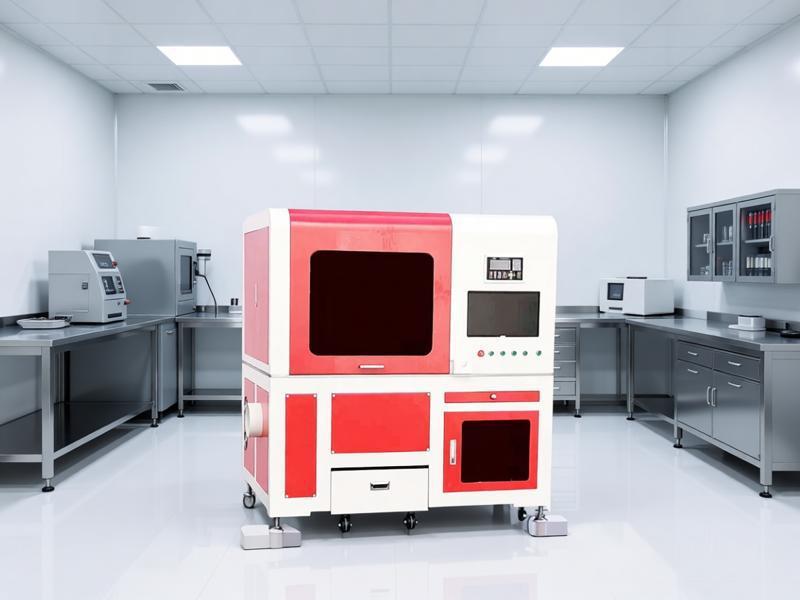
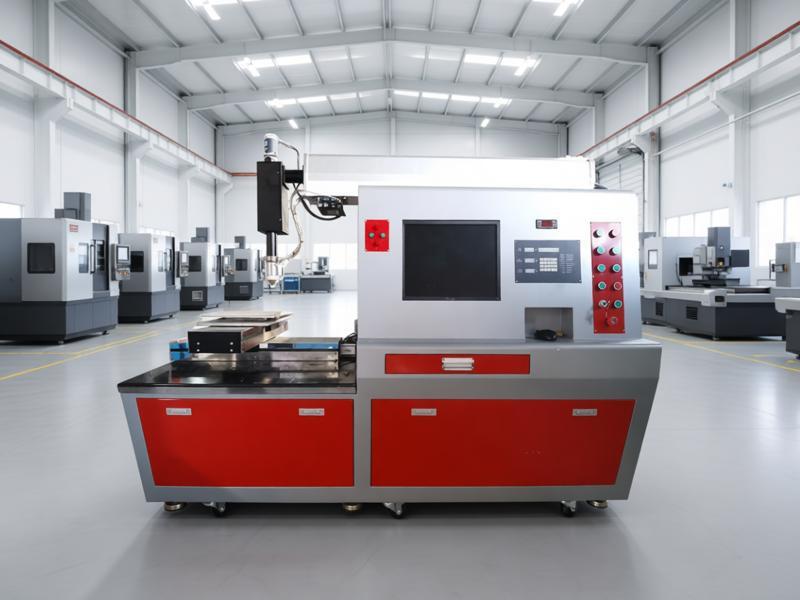
深圳市家家用激光设备有限公司在消费电子领域的激光微孔加工积累了29年的实践经验。设备支持手机外壳、PCB/FPC、电池极耳、扬声器网罩等多种电子配件的精密微孔加工。
在孔径控制方面,家家用激光设备可稳定加工最小3μm(0.003mm)的微孔,打孔精度控制在±1μm以内。在效率方面,最高打孔速度可达100孔/秒,支持高密度群孔加工。在加工质量方面,孔口无毛刺、无飞边、无破孔,无需二次加工即可进入下一道工序。
设备支持圆孔、方孔、异形孔等多种孔型,来图即可定制,无需开模。在材料适应性上,支持薄片、管材、陶瓷、薄膜等金属及非金属材料,加工过程中产品不变形。
消费电子产品的迭代周期越来越短,对加工精度的要求越来越高。激光微孔加工技术以非接触、高精度、高效率的特性,正在成为智能手机、可穿戴设备等消费电子产品制造中不可或缺的工艺手段。家家用激光以可验证的技术参数和完整的工艺方案,为消费电子行业客户提供从工艺验证到批量加工的全流程支持。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼