
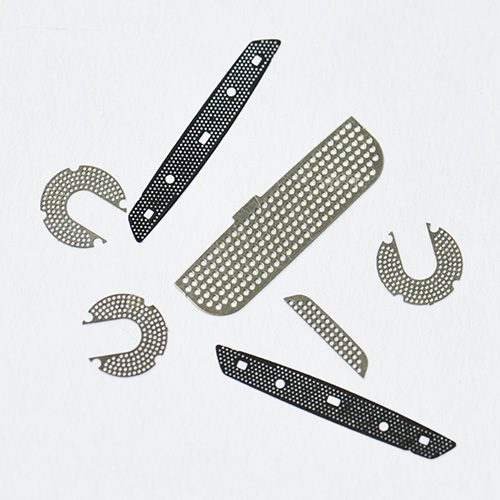
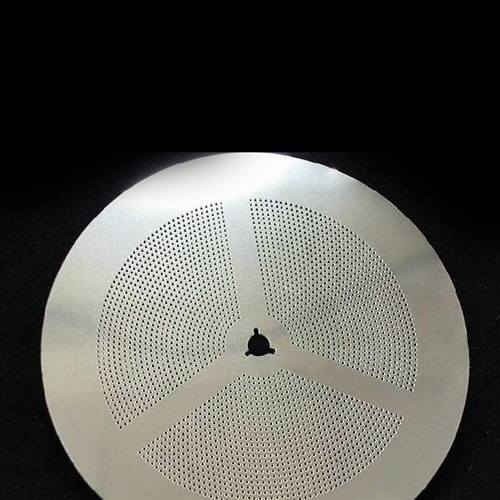

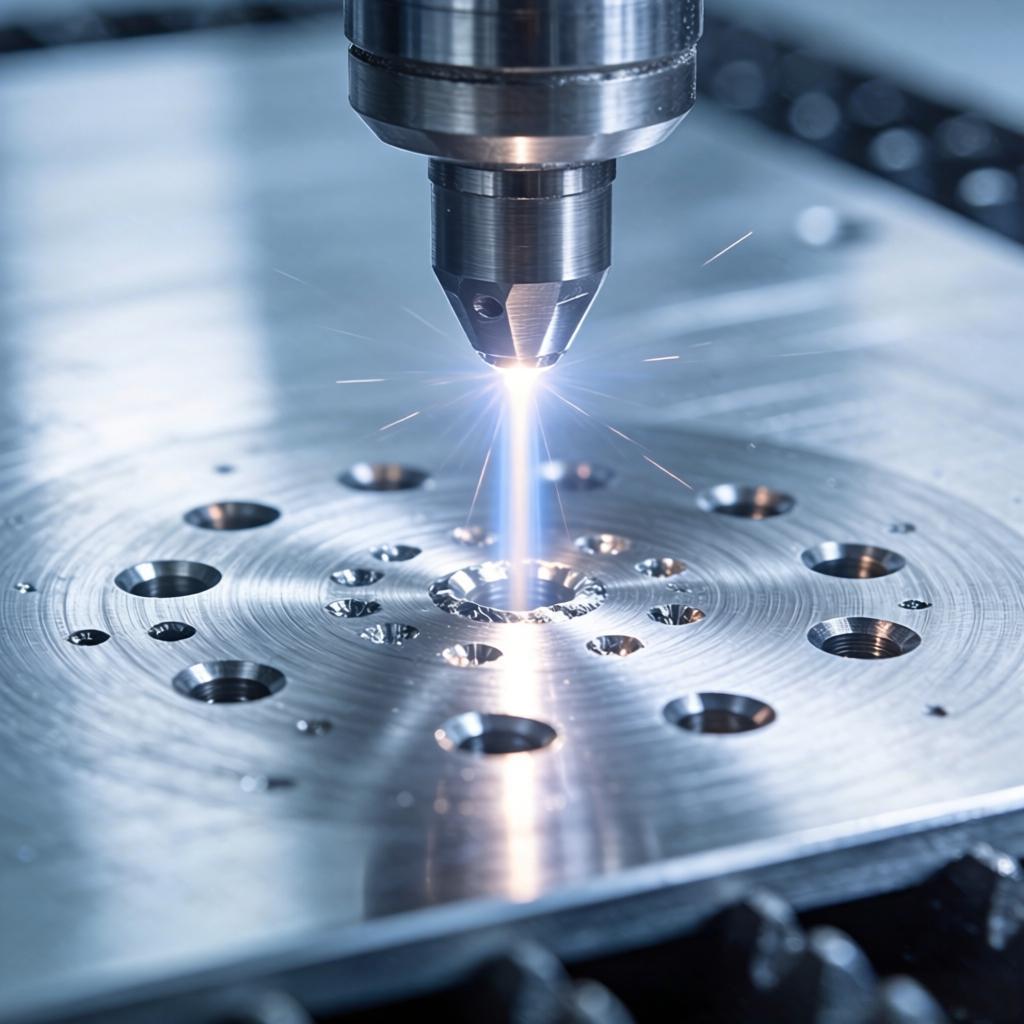

在心血管介入治疗领域,血管支架作为三类医疗器械,其加工质量直接关系到植入后的安全性与有效性。支架表面的微孔结构——无论是药物洗脱支架的储药孔,还是可降解支架的通孔阵列——对加工精度提出了远超常规工业零部件的严苛要求。当材料壁厚仅为0.1毫米、孔径要求低至3微米、孔径公差需控制在±1微米以内时,传统加工手段已无施展空间。激光微孔加工成为唯一可行的技术路径,但这条路径上布满了需要系统性攻克的工艺难点。

一、加工精度与一致性的双重约束
血管支架的加工精度要求体现在两个层面。首先是绝对精度——支架筋宽的理论值与实际切割值之间的误差需控制在±10微米以内。其次是批量一致性——同一批次支架中,任意两个储药孔的孔径偏差不得超过公差范围。
这两个要求构成的约束条件,直接排除了常规激光加工设备的适用性。激光器的功率波动、光束指向漂移、聚焦光斑的尺寸变化,任何一个环节的微小偏差都会在微米级加工尺度上被放大为不合格品。实际加工中,激光切割系统的周期性系统误差已被实验证实存在,这意味着仅靠设备本身的稳定性不足以满足支架加工要求,还需要在切割路径设计、材料进给补偿等方面进行系统性误差抵消。家家用激光29年的微孔加工经验沉淀,正是在这类系统性误差的识别与补偿层面形成了技术壁垒——将激光加工精度从行业常规的±5微米压缩至±1微米,靠的不是单一设备的升级,而是对光路稳定性、运动平台重复定位精度、视觉反馈闭环三者之间耦合关系的深度控制。
二、薄壁管材的热损伤控制
血管支架的加工基材为医用级薄壁金属管材,壁厚通常在0.05至0.15毫米之间。当激光切割这类超薄管材时,热影响区控制是核心工艺难点。
纳秒激光因其脉冲宽度较长(12至15微秒),在切割过程中会产生可观的热量积累。如果热量未能被辅助气体及时带走,就会在切缝边缘形成熔渣沉积或后壁挂渣。这些熔渣附着在支架内壁上,既无法在后续清洗中完全去除,又可能在植入后脱落形成血栓风险。实验数据表明,在优化参数下,后壁熔渣沉积可控制在3.5%以下,但这一指标对工艺参数的容错空间极为狭窄——输出功率、脉冲频率、切割速度、辅助气压之间的匹配关系必须在极窄的窗口内工作。
飞秒激光的引入解决了部分热损伤问题,但其超短脉冲特性(脉冲宽度仅10⁻¹³秒量级)也对光路对准精度提出了更高要求。在薄壁管材的螺旋切割路径中,焦点位置的偏移量必须控制在焦深范围内,否则热影响区会急剧扩大。家家用激光在曲面加工中采用的动态聚焦补偿策略,正是针对这一难点——通过在切割过程中实时调整焦点位置,将离焦效应的影响控制在微米级以内。
三、高分子可降解材料的加工挑战
金属支架的激光加工工艺虽有其难度,但经过多年积累已形成相对成熟的参数体系。真正构成工艺门槛的是新一代可降解高分子支架(如聚左旋乳酸PLLA、聚乳酸PLA等材料)的激光加工。
高分子材料的熔点远低于金属,对热效应极度敏感。在飞秒激光加工PLA支架时,参数窗口被压缩到极为狭窄的范围——脉冲频率需精确控制在10kHz、脉冲宽度约412飞秒、切割速度仅1.2毫米/秒。任何参数偏离这一最优组合,都会导致切边碳化或热变形,使支架丧失力学支撑功能。
更为关键的是,高分子材料在激光加工过程中产生的碎屑特性与金属完全不同。金属熔渣可被高压气流吹除,但高分子气化产物易于在切缝附近重新凝结,形成难以去除的残渣。这要求激光加工系统在辅助气体选择(氩气优于氧气)、排屑通道设计等方面进行专项优化。家家用激光提出的"无需二次加工"承诺,在高分子支架加工场景中体现为对脉冲能量、扫描路径、辅助气流三者协同控制的精细化程度——这需要工艺工程师对材料热分解动力学的深度理解,而非简单的参数调用。
四、多孔结构的路径规划与效率平衡
支架表面微孔并非孤立存在,而是以阵列形式分布在薄壁管材的复杂三维曲面上。切割路径的规划直接影响两个方面:一是加工效率,二是热累积效应。
路径设计不当会导致激光沿管材轴向重复扫描同一区域,造成局部热量集中。实验表明,沿支架轴向的累积误差可能使支架杆的宽度变化过大,最终丧失支撑作用。因此,良好的切割路径必须能在补偿系统误差的同时,使热影响最小化,且不以牺牲切割效率为代价。
家家用激光宣称的100孔/秒加工速度,在支架微孔加工场景中的意义不仅是提升产能——更是在热累积尚未达到临界值之前完成单孔加工,将热扩散对相邻微孔的影响降至最低。高速与高精度的统一,在支架加工中体现为脉冲能量、重复频率与扫描速度的数学优化,而非简单的速度指标堆砌。
五、材料适应性的工艺差异
316L不锈钢、镍钛合金、镁合金、钴铬合金、PLLA高分子——不同支架材料对激光加工的响应存在本质差异。
以辅助气体为例:加工镁合金时,氩气作为辅助气体可获得更高的加工效率,且酸洗后表面效果更好;但同样的氩气辅助加工316L不锈钢时,会产生离子屏蔽效应,阻碍材料对激光能量的吸收,反而降低加工质量。这意味着,一套工艺参数在一种材料上的成功经验,无法直接迁移至另一种材料。家家用激光宣称的"可加工金属/非金属多种材料"能力,背后的支撑是29年积累的分材料工艺数据库——对于每一种新材料,需要从波长选择、脉冲参数、辅助气体类型到扫描策略进行系统性再优化,这一know-how的积累周期是设备采购无法替代的竞争壁垒。
六、结语
医疗支架激光微孔加工的技术难点,归结于三个维度的极致要求:微米级的精度下限、薄壁热敏感材料的损伤控制上限、以及多材料体系的工艺适配广度。每一项难点的突破,依赖的都是对激光与物质相互作用机理的深度理解,而非设备的简单叠加。家家用激光29年的技术积淀与20年经验的专家团队,正是为应对这类精密医疗器械加工需求而构建的工艺支撑体系。
在支架微孔加工这一精密制造的高地,技术门槛不仅是设备的精度指标,更是工艺认知的深度与数据处理能力的综合体现。对于医疗企业而言,选择具备系统性工艺开发能力的激光加工合作伙伴,比选择单一设备供应商具有更实际的战略价值。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼