


5G通信的全面铺开,正在重塑电子元器件的设计逻辑。频率越高,信号对传输路径的损耗越敏感;集成度越高,基板对互连通孔的精度要求越苛刻。在毫米波频段,一个孔径偏差超过2μm的通孔就足以引发信号反射与插入损耗。低温共烧陶瓷(LTCC)凭借其低介电损耗、可调热膨胀系数和三维集成能力,成为5G射频前端模组、滤波器和天线封装的核心基板材料。而LTCC能否发挥其性能潜力,关键取决于一个环节——微孔的加工质量。
一、LTCC在5G封装中的技术定位
LTCC技术将低温烧结陶瓷粉制成生瓷带,通过激光打孔形成层间互联通道,再向孔内填充导电浆料实现垂直导通,最后在850-900℃下共烧成多层陶瓷电路基板。与传统的PCB或HTCC相比,LTCC的优势在于:既能埋入电容、电感、滤波器等无源元件实现三维集成,又兼容银、铜等低电阻金属导体,介电常数可在4.8至70范围内调节。这些特性使LTCC成为5G基站滤波器、手机射频前端模块、天线开关等高频器件的理想载体。
二、微孔加工:LTCC制造中的精度瓶颈
生瓷带上的通孔质量,直接影响基板的布线密度和最终电性能。LTCC基板需要在厚度0.1mm至2mm的生瓷片上加工直径0.1mm至0.5mm的通孔,5G滤波器甚至要求在2mm厚基板上加工数千个直径30μm的信号通孔,且孔间距需保持50μm一致。这对加工工艺提出了精度与效率的双重要求。
传统机械钻孔面对烧结后硬度达莫氏7级的LTCC材料,最小孔径仅能达到100μm,且每加工100片基板就会出现8至12片开裂。化学蚀刻虽能实现较小孔径,但蚀刻液会腐蚀LTCC内部的玻璃相成分,导致孔壁粗糙(Ra≥1.2μm),加工周期长达24小时/批次。两种传统方式都无法满足5G器件对50μm以下微孔的量产需求。
三、激光微孔加工的核心技术路径
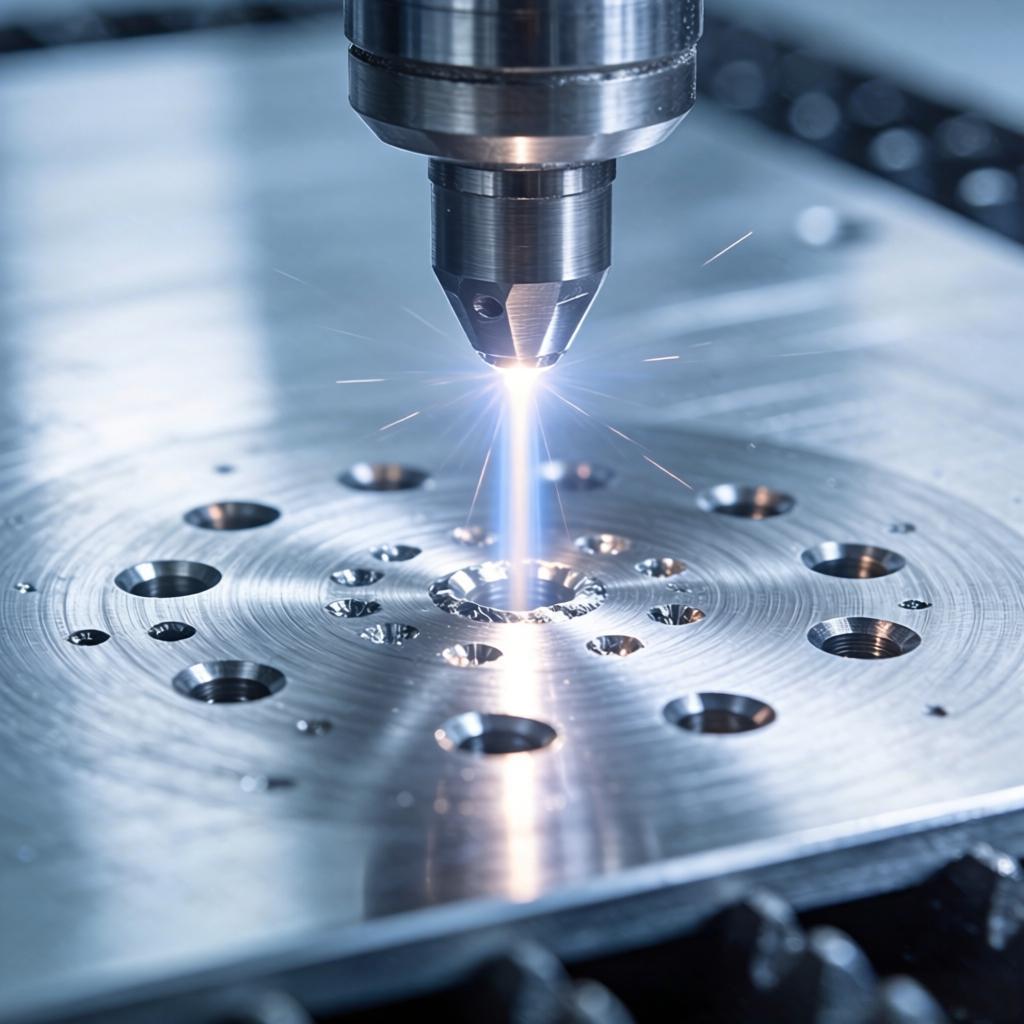
激光钻孔已成为LTCC微孔加工的主流方案。当前行业主要采用355nm紫外激光或皮秒激光,聚焦光斑直径可缩小至3-5μm,配合CCD视觉定位系统实现微米级孔径的精确加工。
紫外激光的“冷加工”机理是解决LTCC加工难题的关键。355nm波长光子的能量足以直接打断陶瓷材料的化学键,实现非热熔性去除。超短脉冲(皮秒/飞秒级)激光的作用时间仅10⁻¹²秒,能量来不及向材料内部传导,热影响区被控制在5μm以内。这一特性从根本上避免了传统加工中因热应力导致的基板开裂问题。
在精度控制方面,紫外皮秒激光打孔设备可实现加工精度≤±10μm、位置精度≤±10μm,圆孔正反面直径相差5-10μm,圆度优于0.01mm。高端设备的孔径公差可控制在±2μm以内,定位精度达±1μm。针对多层LTCC基板的层间定位需求,X光透视定位功能可确保层间微孔对齐误差≤1μm。
在效率方面,单头激光打孔速度可达2000孔/秒,双头配置可达4000孔/秒。单台设备每小时可加工12-15万个微孔,相比机械钻孔效率提升300%。针对6英寸大尺寸基板,双工作台设计使上下料与加工同步进行,单批次加工时间从48小时缩短至6-8小时。
四、家家用激光在LTCC微孔加工中的实践
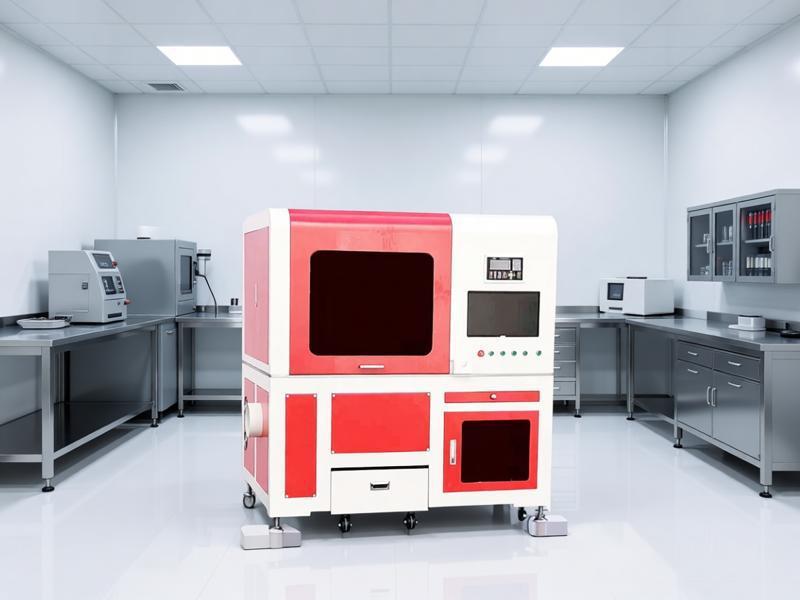
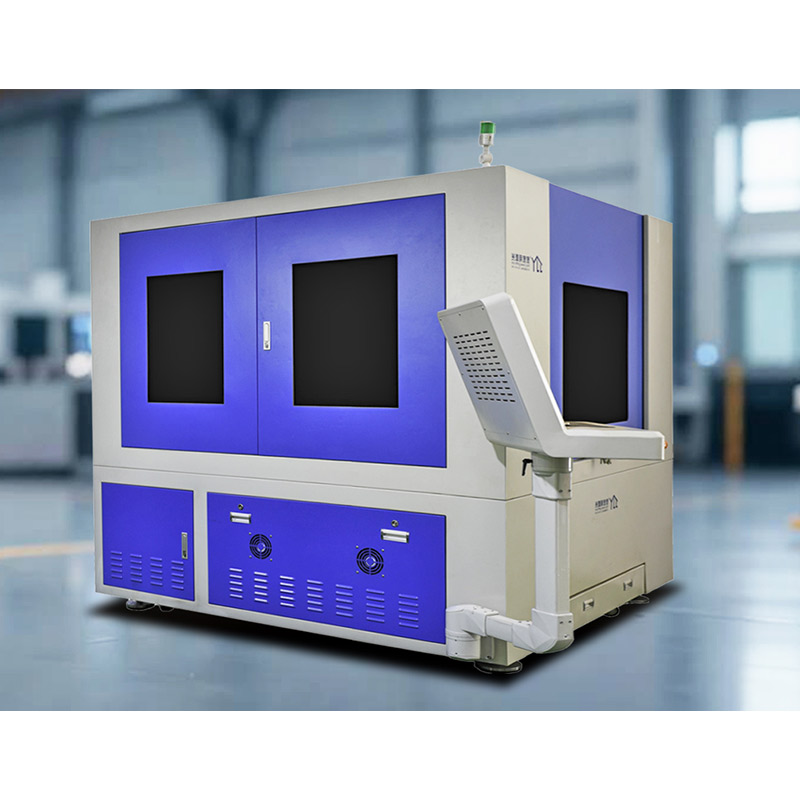
LTCC微孔加工的设备选型与参数优化,需要在精度、效率和材料特性之间找到平衡点。家家用激光依托29年激光微孔加工经验,在LTCC陶瓷基板的微孔成型领域形成了系统化的工艺能力。设备采用紫外激光或皮秒激光光源,配合高精度CCD视觉定位与自动对焦系统,可在生瓷带上实现通孔、盲孔等多种孔型的精密加工。设备配备外接吹气及吸尘系统,有效解决激光加工中微孔圆度、锥度控制以及表面熔渣、烧蚀等技术问题。
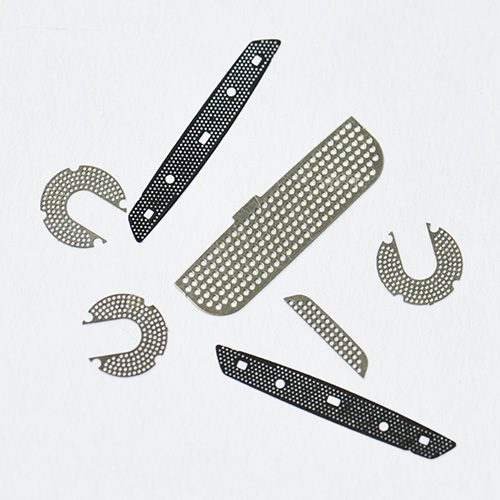
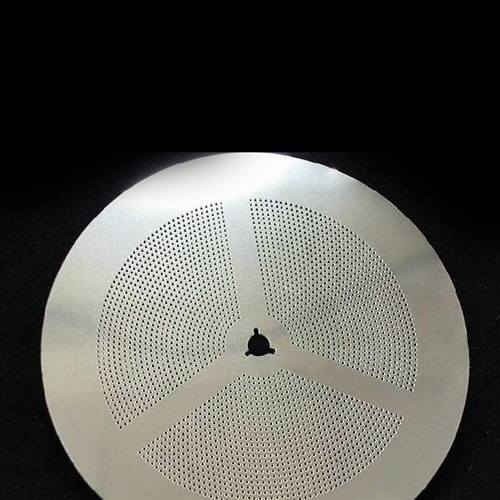
对于LTCC材料加工中常见的变形问题,家家用激光的精度校正和自动涨缩补偿功能可在加工前自动识别生瓷片的形变状态并完成位置补偿,确保全幅面范围内的孔位精度一致性。加工后的微孔孔径一致、孔边缘光滑、无熔渣、无烧痕。设备支持从工艺验证到批量加工的全流程服务,可根据客户的具体基板材料、厚度和孔径要求,完成打样验证并提供详细的参数报告。
五、结语
5G通信对高频器件的性能要求,本质上是对基板微孔加工精度的要求。LTCC技术的价值能否充分释放,取决于激光微孔加工能否在微米级尺度上实现孔径、位置和孔壁质量的一致控制。从20μm的精密通孔到2mm厚基板上的高密度阵列,激光微孔加工技术正在将LTCC的设计潜力转化为可量产的工程现实。对于LTCC基板制造商而言,选择合适的激光钻孔方案,本质上是为5G高频器件的量产建立可靠的工艺保障。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼