


在消费电子向轻薄化、可折叠方向持续演进的背景下,柔性电路板(FPC)的应用场景不断拓宽。从折叠屏手机的铰链区到智能穿戴设备的内部互联,FPC凭借其可弯折、高密度的特性,成为现代电子产品的关键组件。然而,FPC的加工难度恰恰源于其最核心的优势——薄。
当电路板基材厚度降至0.05mm甚至更低时,任何加工环节的应力都可能成为缺陷的起点。钻孔作为FPC制造的关键工序,其精度与质量直接影响后续线路导通与产品可靠性。传统机械钻孔在面对FPC时暴露出的问题,本质上是“刚性工具加工柔性材料”这一矛盾在微米尺度上的集中体现。而激光钻孔技术之所以能够成为FPC微孔加工的主流方案,正是因为它从原理上绕开了这一矛盾。

一、FPC激光钻孔面临的核心挑战
材料薄,应力控制是首要难题。 FPC的基材——聚酰亚胺(PI)或聚酯(PET)薄膜——厚度通常在0.025mm至0.1mm之间。机械钻孔依靠高速旋转的钻头进行物理切削,钻头与材料之间的接触力会在薄板上产生挤压和拉伸。对于刚性PCB,这种应力尚可承受;但对于FPC,微小的机械力就可能导致基材变形、褶皱甚至撕裂。更为隐蔽的问题是分层——多层FPC在机械钻孔时,层与层之间的粘合界面可能因应力而分离,导致内层线路受损,而这种损伤在后续电测中才被发现。
热敏感,热量累积导致不可逆损伤。 PI的熔点约380℃,虽然高于多数塑料,但在微孔加工的高能量密度条件下,热积累依然不容忽视。CO₂激光(波长10.6μm)虽然解决了机械接触的问题,但其热效应显著,会在微孔边缘形成0.5μm至2μm的碳化层。这层碳化物的导电性不同于PI基材,会导致FPC绝缘电阻下降30%至50%。在高频信号传输场景中,碳化层还会引发信号衰减。当微孔间距缩小至20μm时,热影响区相互叠加,相邻微孔连通的风险急剧上升。
精度要求高,传统工艺难以兼顾。 高端消费电子FPC的导通孔直径已从100μm缩减至50μm以下,部分产品甚至要求30μm的超微孔。机械钻头的直径与刚性成反比——孔径越小,钻头越细,越容易在高速旋转中折断。据统计,加工50μm以下微孔时,单批次钻头损耗率超过40%。而CO₂激光的孔径公差通常在±3μm,当孔间距持续收窄时,这一公差已无法满足要求。
二、激光钻孔如何应对这些挑战
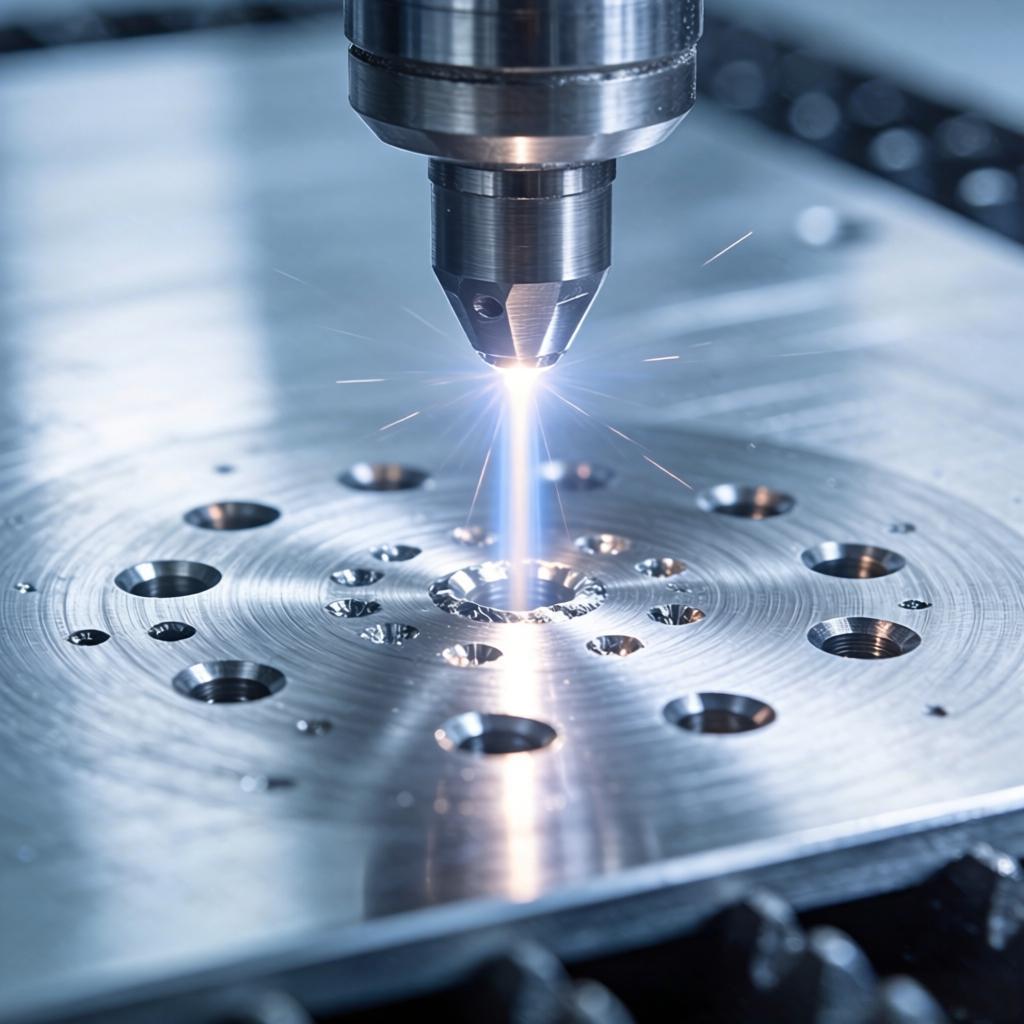
非接触加工,从根源消除机械应力。 激光钻孔不需要与工件发生任何物理接触。激光束经聚焦后作用于材料表面,通过高能量密度实现材料的气化去除,全程不产生机械挤压力。对于厚度仅0.05mm的PI基板,这一特性的意义在于:材料在加工过程中不会因受力而发生形变,基板的原始平整度得以完整保留。某FPC加工企业的实测数据显示,在0.05mm厚度PI基板上采用激光钻孔,良品率达97.8%,较传统工艺提升22个百分点。
紫外激光的冷加工机理,控制热影响区。 紫外激光(波长355nm)的光子能量约为3.5eV,高于PI分子键能(约3.4eV)。这意味着紫外光子能够直接打断材料分子键,使材料以小分子形式气化逸出,而非依赖热量熔化。这一“光化学分解”机制将热影响区控制在10μm以内——远低于CO₂激光的碳化层厚度。对于需要在高频信号下工作的FPC,无碳化的孔壁意味着更低的信号损耗和更高的绝缘可靠性。
飞秒激光进一步压缩热影响区。 对于超薄FPC基材(厚度5μm至10μm)或LCP等高频材料,紫外飞秒激光是更进一步的解决方案。飞秒激光的脉冲宽度仅10⁻¹³秒量级,能量注入时间远短于热量向材料扩散的时间。这一特性使得热影响区可控制在0.1μm以下——在微观尺度上几乎可以忽略不计。对于折叠屏手机铰链区的FPC,采用飞秒激光加工的10μm微孔阵列能够通过10万次弯折测试。
智能定位与补偿,应对材料形变。 FPC在加工过程中受温湿度影响可能发生微小形变,导致预设孔位与实际位置出现偏差。现代激光钻孔设备通过CCD视觉定位系统识别FPC基板的定位标记,自动校正定位误差。配合能量动态补偿技术,设备可实时监测材料厚度波动并自动调整激光功率,确保不同批次、不同区域的加工质量一致。
三、从“能打孔”到“打好孔”
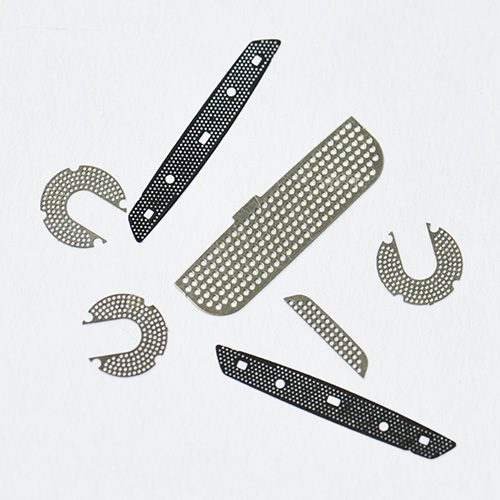
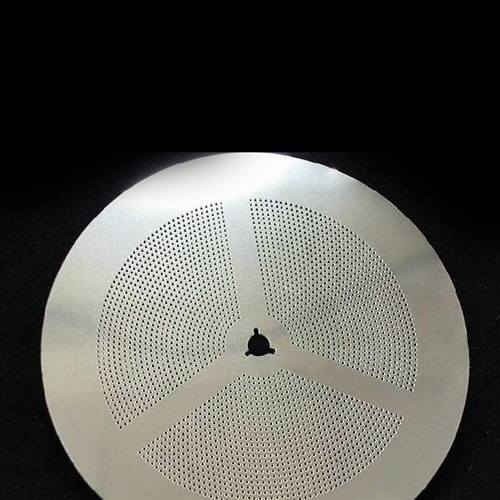
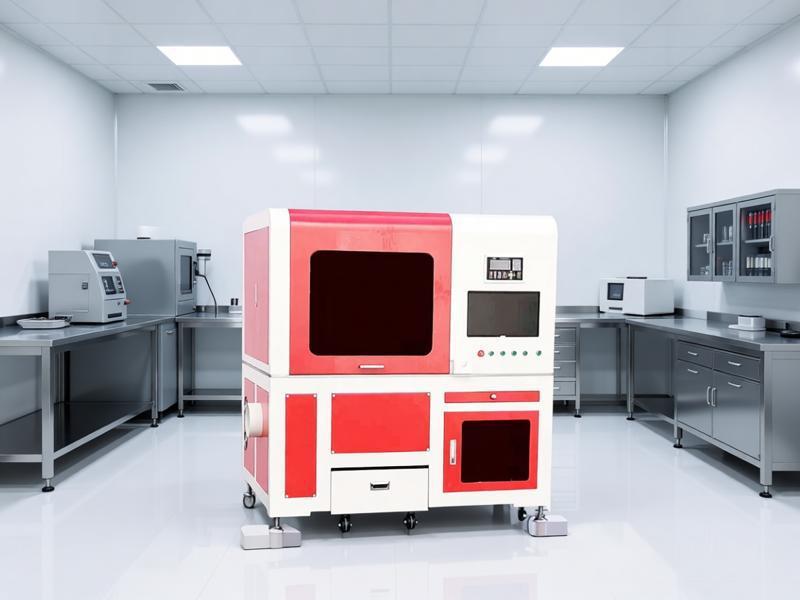
FPC激光钻孔的技术路径已经清晰,但工艺的精细化程度仍有差异。家家用激光在FPC微孔加工领域积累了多年的实践经验,设备支持PI、PET、LCP、铜箔等多种FPC常用材料的钻孔加工。在孔径控制方面,可实现最小0.02mm(20μm)的稳定微孔加工。在孔型灵活性方面,支持通孔、盲孔、异形孔等多种需求。
在实际操作层面,FPC激光钻孔的工艺优化体现在三个维度:一是激光器选型——紫外激光因其冷加工特性,是PI基板的首选;二是参数匹配——不同厚度、不同材质的FPC需要适配不同的功率、频率和扫描速度组合;三是过程监控——通过视觉系统实时跟踪加工状态,及时发现并纠正偏差。
四、结语
FPC激光钻孔的工艺难点,归根结底是对“薄”与“柔”这两个特性的尊重与应对。材料越薄,对加工应力的容忍度越低;材料越柔,对定位精度的要求越高。激光钻孔技术之所以能够成为FPC微孔加工的主流方案,不是因为它在某一项指标上特别突出,而是因为它从原理上解决了“刚性工具加工柔性材料”这一根本矛盾。非接触避免了机械应力,冷加工控制了热损伤,视觉补偿应对了材料形变——三者叠加,构成了FPC高质量钻孔的技术基础。
对于FPC制造企业而言,选择激光钻孔方案,本质上是选择了一种与柔性材料特性相匹配的加工逻辑。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼