
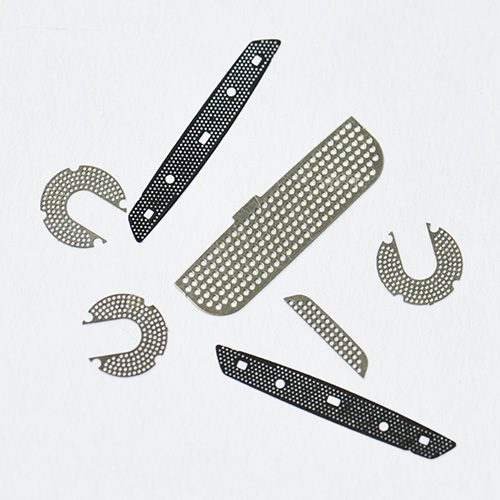
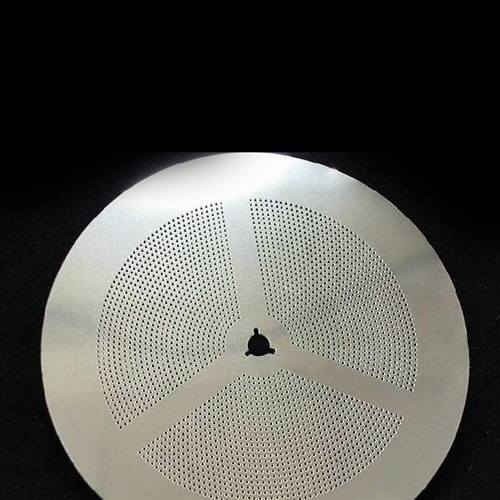


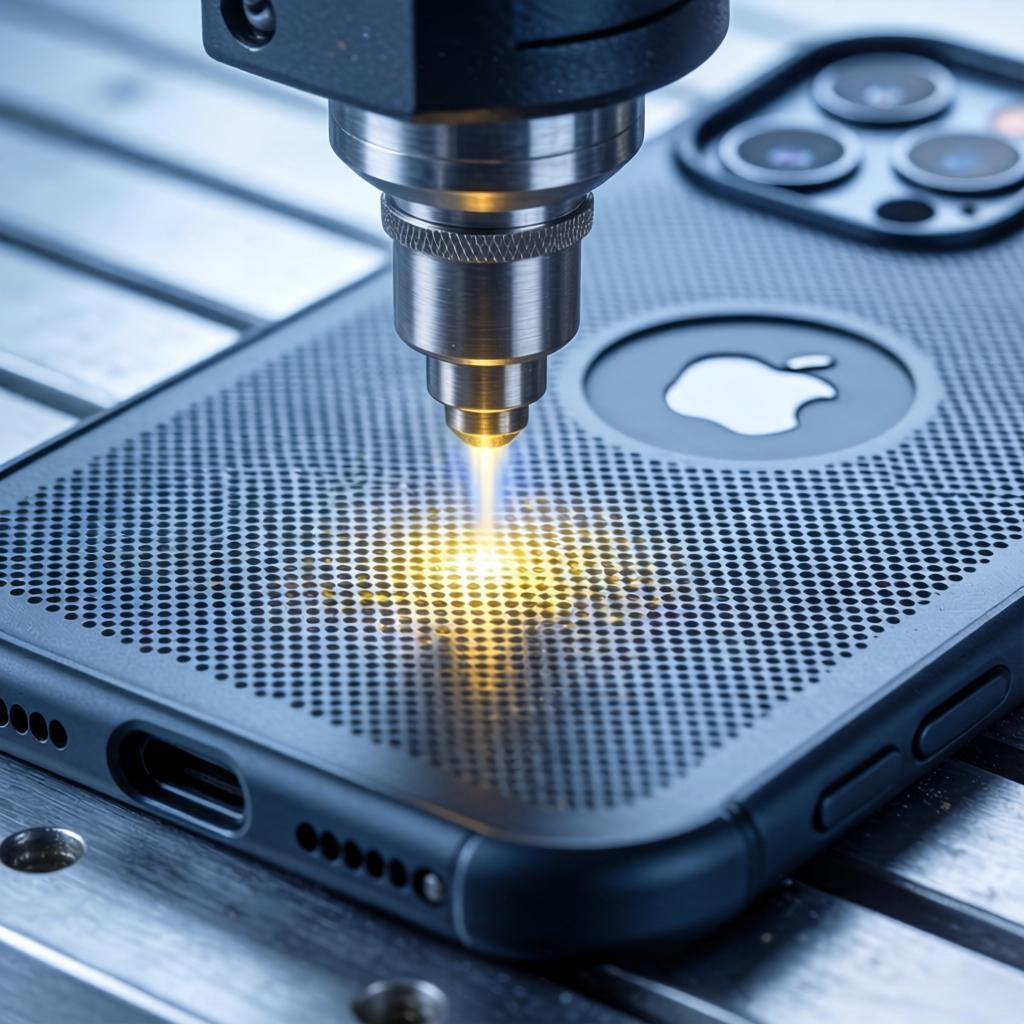
消费电子壳体上的微孔,是一组容易被忽视却极其精密的结构。一部智能手表表侧分布着数百个直径0.3mm的扬声器微孔,背面有直径0.05mm的透气孔阵列,心率传感器透光窗上排列着直径35μm的微孔——这些孔的尺寸偏差会直接影响声音传输、气压平衡和光学性能。传统CNC加工在微孔加工中面临刀具易断、效率低、毛刺严重等问题,激光加工从原理上绕开了这些瓶颈。
一、精度:从平面到曲面的控制
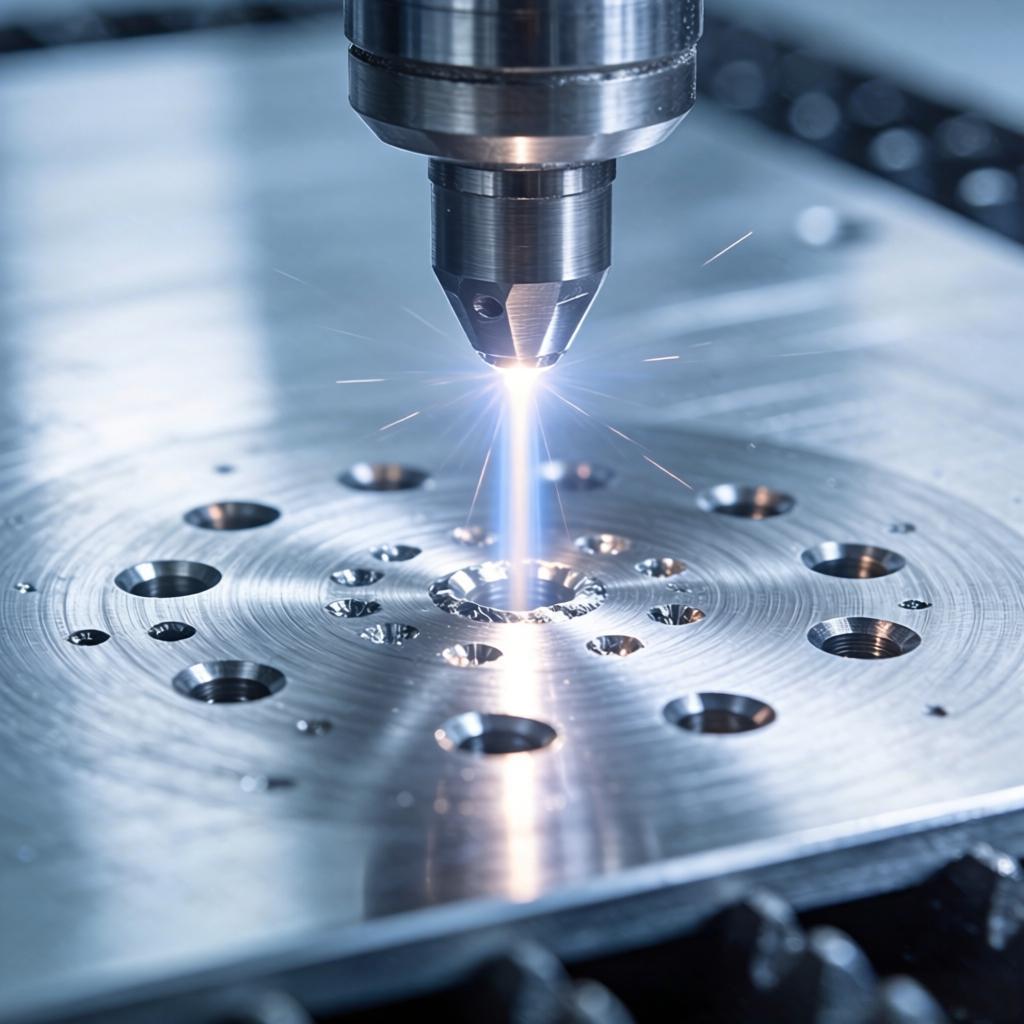
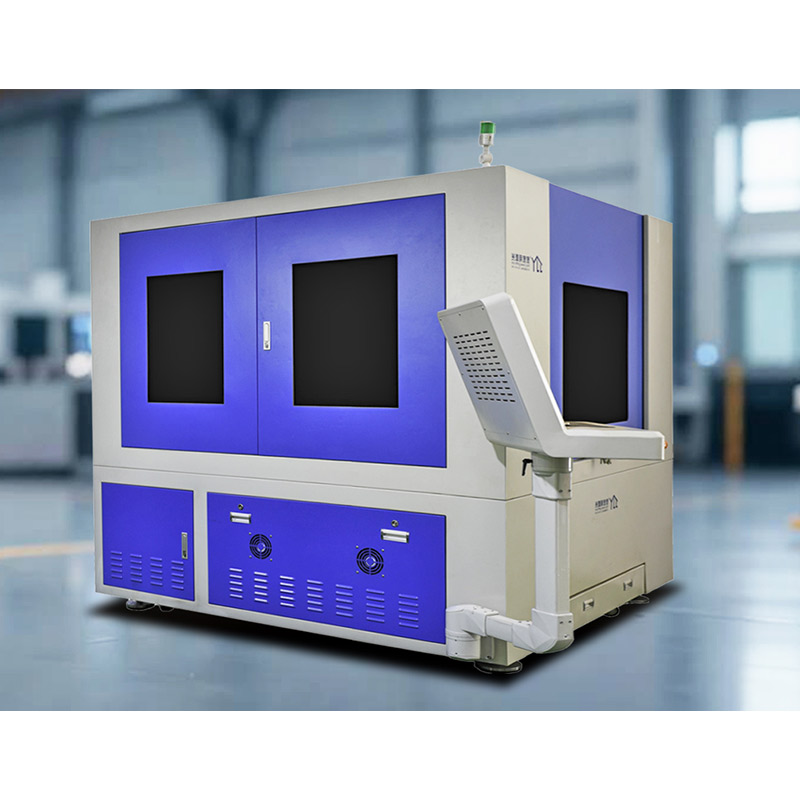
家家用激光设备可实现最小3μm孔径、±1μm加工精度。针对智能手表壳体的扬声器微孔阵列(直径0.3mm、数百个孔),设备可在50秒内完成单件加工,孔口光滑无毛刺、排列整齐美观。闭环反馈实时检测激光能量、动态调整参数,将孔径一致性控制在±2μm以内。
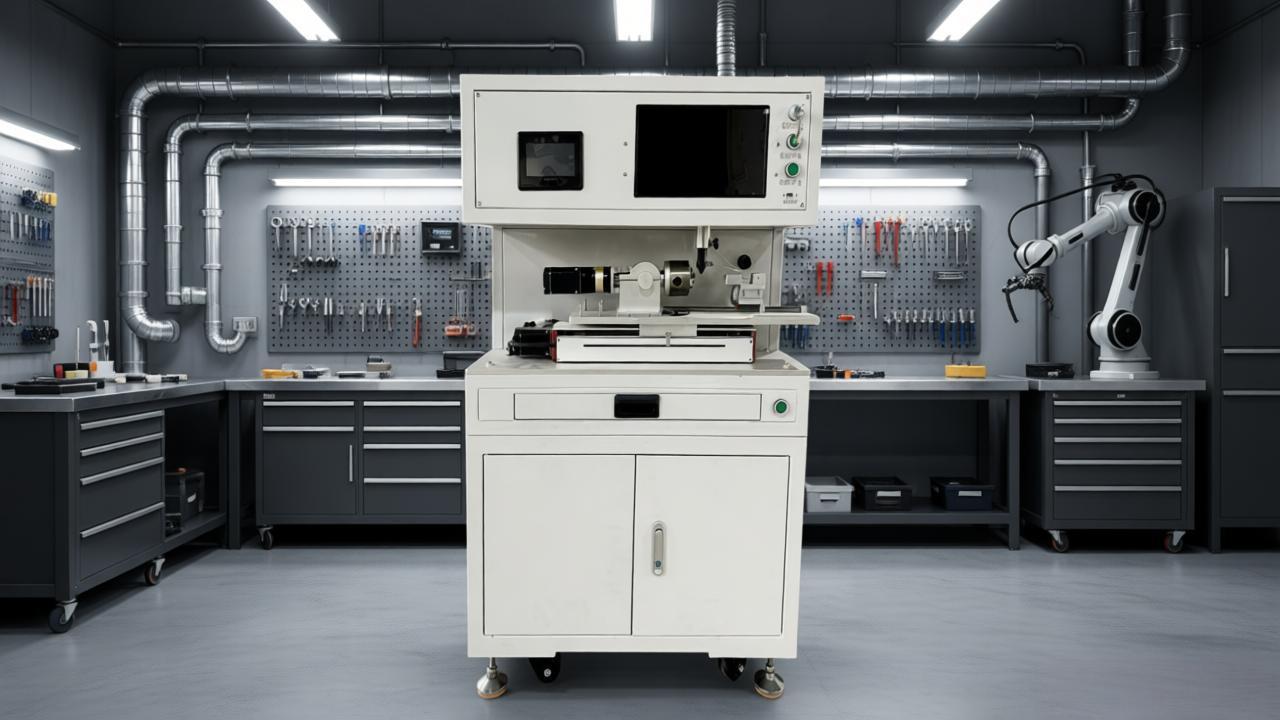
消费电子壳体的曲面形态是精度控制的核心挑战。扬声器孔分布在表侧弧面上,传感器孔位于底面曲面,激光在曲面上的离焦效应会导致孔形畸变。家家用激光设备通过Z轴随动模块与精密旋转夹具的协同,在加工过程中根据曲面轮廓实时调整焦点位置,将离焦量控制在焦深范围内。CCD视觉定位系统在加工前自动识别壳体轮廓与特征位置,完成坐标校准与姿态匹配。
二、材料:从不锈钢到陶瓷的适配
设备支持不锈钢、钛合金、铝合金、陶瓷等多种壳体材料的精密加工。不同材料的加工策略存在差异:不锈钢壳体加工后手指摸上去没有刺手感;钛合金加工需要辅助气体防止氧化发黄,动态聚焦与旋转治具的配合确保孔口质量;铝合金的激光加工参数与不锈钢不同,需要独立的工艺数据库。
非接触加工消除了机械应力,对于厚度仅1-2mm的壳体,加工过程中不会产生挤压或拉伸,壳体不会变形。心率传感器透光窗上的微孔(如小米手环铝合金壳体上直径约35μm的91个微孔),紫外激光加工后表面平滑、无凹凸手感、透光性好,在不破坏壳体整体质感的前提下实现了光学功能。
三、批量:从第一件到第N件的一致性
消费电子壳体的月产量以百万件计。批量一致性要求设备在长时间连续运行中维持激光输出稳定、光路洁净、运动平台精度不漂移。家家用激光设备配备激光功率实时监测与闭环调节、聚焦系统的自动对焦与污染检测、加工参数的批次间自适应校准,在连续运行中维持稳定的加工质量。
四、明确的工艺边界
曲面壳体上的实际加工精度需要在客户提供的真实工件上验证。动态聚焦系统补偿的是焦点位置,但入射角变化带来的能量密度波动需要通过激光参数的动态调整来补偿——这一补偿策略的效果,以打样报告中曲面不同位置的孔径偏差分布数据为准。此外,孔径一致性与声学性能之间的关联需要在客户的整机测试环节验证:设备的±2μm孔径一致性指标为声学性能的一致性提供了工艺基础,但频响曲线的最终确认在客户的声学测试台上完成。
 18682295530 / 0755-84269079
 lhk26@163.com
 深圳市龙岗区上下路49号A栋二楼